
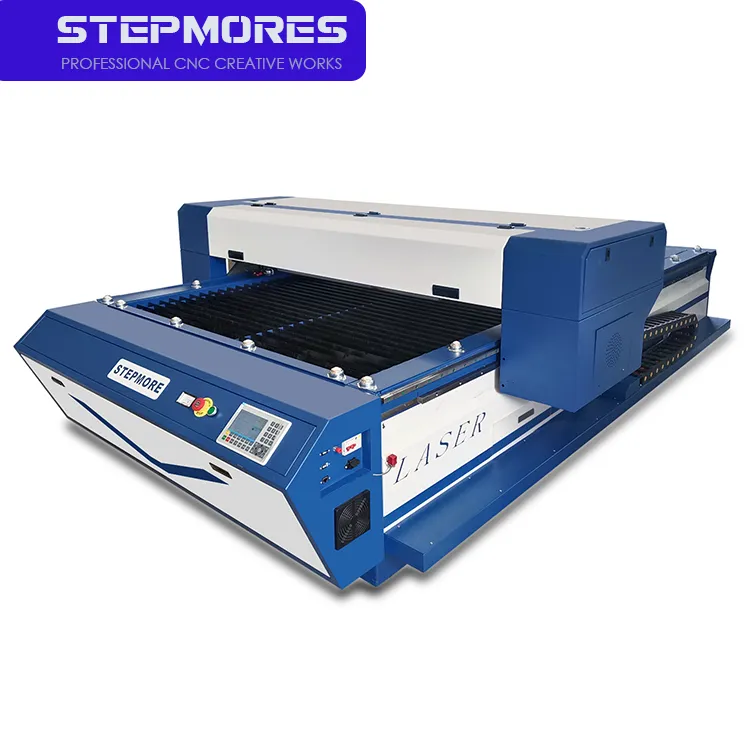
Совместимость материалов и режущие характеристики вашей CO₂-лазерной машины для резки
CO₂-лазерная машина для резки превосходно обрабатывает неметаллические материалы, однако её эффективность зависит от соответствия длины волны лазера (10,6 мкм) и теплового взаимодействия с обрабатываемым материалом. Неподходящий выбор материала может привести к обугливанию, выделению токсичных паров или даже повреждению оборудования. В следующих подразделах подробно рассматриваются оптимальные методы работы с органическими и синтетическими материалами — а также объясняется, почему для металлов требуется принципиально иной подход.
Оптимизация резки неметаллов: акрил, древесина, пластмассы и текстиль
Акрил является эталонным материалом для лазеров на CO₂: его сильное поглощение на длине волны 10,6 мкм обеспечивает кромки с эффектом «пламенной полировки» и точность размеров ±0,1 мм — что идеально подходит для изготовления вывесок, дисплеев и прецизионных прототипов. Твёрдые породы дерева, фанера и ДСП раскраиваются чисто, однако смолистые (например, сосна) или сильно волокнистые плиты склонны к обугливанию; снижение мощности и повышение скорости минимизируют зоны термического воздействия. При работе с пластиками выбор материала имеет решающее значение: ПВХ категорически запрещено использовать , поскольку при его обработке выделяется коррозионный хлористый газ, разрушающий оптику и представляющий серьёзную угрозу для здоровья. АБС-пластик и поликарбонат склонны к плавлению или возгоранию и зачастую требуют применения защитной маскирующей плёнки и тонкой настройки параметров. Натуральные и синтетические текстильные материалы — включая хлопок, лён и полиэстер — раскраиваются с высокой точностью кромок и без осыпания нитей, что позволяет реализовывать сложные решения в швейной промышленности и дизайне интерьеров. Всегда проводите пробную резку на реальном оборудовании с использованием образцов материала той же толщины и марки, чтобы окончательно подобрать скорость, мощность и фокусировку.
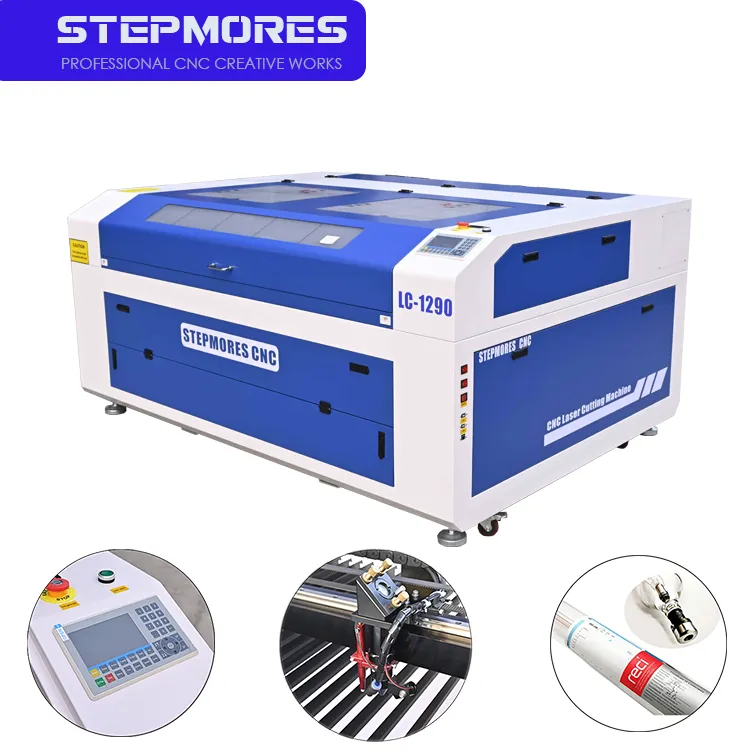
Почему металлы требуют альтернативных решений — и когда гибридные рабочие процессы оправданы
Необработанные металлы — включая сталь, алюминий, латунь и медь — сильно отражают инфракрасный луч CO₂-лазера вместо того, чтобы поглощать его. Такое отражение создаёт риск повреждения оптики и обеспечивает слабую эффективность передачи энергии. Даже при использовании высокомощных ламп результаты включают широкие и неровные резы, а также чрезмерно большие зоны термического влияния. Для истинной резки металлов требуется длина волны 1,06 мкм волоконных лазеров, которую металлы поглощают эффективно. Тем не менее гибридные рабочие процессы являются как практичными, так и широко распространёнными: CO₂-лазеры превосходно подходят для маркировки анодированного алюминия или резки неметаллических компонентов, тогда как выделенная волоконная система выполняет обработку металлов. Многие производственные цеха используют обе технологии, чтобы охватить полный спектр материалов — задействуя непревзойдённую универсальность CO₂-станции при работе с акрилом, древесиной и текстилем, не жертвуя при этом возможностями по обработке металлов.
Ключевые технические характеристики, определяющие производительность CO₂-лазерных станков для резки
Мощность лазера (40 Вт–150 Вт): баланс скорости, глубины реза и качества кромки
Мощность лазера напрямую определяет скорость резки, максимальную толщину обрабатываемого материала и качество кромки. В типичном диапазоне 40–150 Вт большинство мастерских по обработке неметаллов достигают оптимального баланса между оперативностью прототипирования и производительностью при лёгком серийном производстве. Лазерная трубка мощностью 40 Вт чисто режет бумагу, кожу и акрил толщиной до 4 мм, но заметно замедляется при работе с более толстыми заготовками, повышая риск обугливания. Системы средней мощности — 60–80 Вт — обрабатывают древесину и акрил толщиной 6 мм с практической скоростью, тогда как установки мощностью 100–150 Вт выполняют однопроходный рез акрила толщиной 12–20 мм и удваивают производительность при резке листов толщиной 6 мм. Однако повышенная мощность может расширить зону термического влияния и ухудшить полировку кромки на чувствительных пластиках, таких как литой акрил или PETG. По отраслевым эталонным данным, станок мощностью 60 Вт режет акрил толщиной 6 мм со скоростью около 15 мм/с, тогда как система мощностью 100 Вт обеспечивает скорость около 25 мм/с. Подбор мощности под самую большую толщину материала, которую вы регулярно обрабатываете, позволяет избежать снижения производительности и и неоправданных эксплуатационных затрат.
Качество пучка (коэффициент M²) и стабильность фокусировки: обеспечение точности и постоянства ширины реза
Качество лазерного пучка, выражаемое коэффициентом M², характеризует степень приближения реального пучка к идеальному гауссову распределению. Значение M² ниже 1,2 обеспечивает размер сфокусированного пятна ≤0,1 мм и увеличенную глубину резкости, что гарантирует одинаковую ширину реза при обработке заготовок переменной высоты или многослойных материалов. Такая стабильность критически важна для резки мелких элементов и высокоточной гравировки. Не менее важна стабильность фокусировки: тепловое дрейфование резонатора или несоосность оптического тракта смещают положение фокальной плоскости, вызывая конусность кромок и непостоянство ширины реза. Высококлассные CO₂-станки оснащаются термостабилизированными резонаторами или системами компенсации фокуса в реальном времени для поддержания точного положения пятна. Системы, объединяющие значение M² < 1,2 и активное управление фокусировкой, ограничивают вариацию ширины реза величиной менее 0,05 мм на рабочем поле площадью 1 м² — такой уровень воспроизводимости снижает количество брака и переделок, особенно при плотной компоновке деталей или обработке многослойных заготовок.
Готовность к эксплуатации: размеры рабочего стола, охлаждение, вентиляция и интеграция с ЧПУ
Выбор габаритов рабочего стола под текущие потребности и масштабируемое производство
Размер рабочего стола напрямую определяет гибкость производства и его долгосрочную жизнеспособность. Жёсткий сварной стальной стол массой ≥450 кг обеспечивает эффективное поглощение вибраций и сохраняет геометрическую точность на протяжении длительного времени. Для небольших мастерских или дизайнерских студий стол размером 600×900 мм подходит для большинства задач прототипирования и коротких серий. Увеличение до 1600×2500 мм позволяет обрабатывать листы полного формата (например, стандартные панели 4′×8′) и обеспечивает резерв для будущего расширения. Столы крупного формата — до 4 м × 12 м — позволяют изготавливать детали увеличенных габаритов без сварных швов, сокращая время сборки и общее количество компонентов. Важна также термостабильность: основания из чугуна или полимерных композитов минимизируют тепловое расширение при непрерывной работе, сохраняя точность реза в течение всех смен. Модульные конструкции — с возможностью добавления удлинителей стола или вспомогательных зон обработки — предлагают экономически эффективный путь модернизации, откладывая полную замену станка по мере роста объёмов производства.
Критическая инфраструктура: воздушное охлаждение, отвод дыма и безопасная эксплуатация
Помимо самого станка, вспомогательная инфраструктура определяет безопасность, время безотказной работы и оптическую долговечность. Воздушное охлаждение или замкнутые водяные холодильные установки стабилизируют рабочую температуру лазерной трубки, предотвращая дрейф мощности и увеличивая срок службы трубки на 30 % по сравнению с пассивным охлаждением. Удаление паров является обязательным требованием: станки с закрытой рабочей зоной обычно оснащаются фильтрацией класса HEPA и активированным углём, тогда как для станков с открытой рабочей зоной требуется внешенная воздуховодная система соответствующего сечения для удаления летучих органических соединений (VOC), твёрдых частиц и опасных газов — особенно при резке покрытых или композитных материалов. Правильная вентиляция также защищает здоровье оператора и предотвращает образование отложений на зеркалах и линзах. Грузоподъёмность пола и высота потолков должны соответствовать габаритам станка и требованиям к отводу воздуха; крупные модели с открытой рабочей зоной могут потребовать усиленного пола и вытяжки, монтируемой на крыше. Интеграция этих систем с ЧПУ-контроллером позволяет автоматически контролировать температуру охлаждающей жидкости, расход воздуха и состояние фильтров — что сокращает количество ручных проверок и незапланированные простои.
Общая стоимость владения вашим лазерным станком для резки CO₂
расчет общей стоимости владения за 3 года: программное обеспечение, техническое обслуживание, оптика, расходные материалы и простои
Общая стоимость владения (TCO) лазерным станком для резки с CO₂-лазером за 3 года значительно превышает первоначальную цену покупки. Лицензирование программного обеспечения обычно составляет от 500 до 3000 долларов США в год в зависимости от набора функций и частоты обновлений. Регулярное техническое обслуживание — включая юстировку, очистку и калибровку — в среднем обходится в 2000–5000 долларов США в год, согласно отраслевым данным за 2023 год от Международной ассоциации производителей лазерного оборудования. Лазерные трубки требуют замены каждые 1–2 года по цене от 500 до 2000 долларов США за штуку, тогда как линзы и зеркала изнашиваются постепенно и их замену следует планировать ежеквартально или раз в полгода в зависимости от интенсивности эксплуатации. Незапланированный простой — часто превышающий 100 долларов США в час с учётом затрат на труд и упущенной выгоды — может быстро сократить маржу, если не предотвращать его с помощью проактивных сервисных контрактов и обучения операторов. Учёт всех этих компонентов обеспечивает реалистичное бюджетирование и поддерживает долгосрочную рентабельность.
Раздел часто задаваемых вопросов
Какие материалы оптимальны для резки CO₂-лазером?
Акрил, древесина и текстиль — идеальные материалы для лазерной резки с использованием CO₂-лазера. Пластик, например ПВХ, следует полностью исключить из-за выделения токсичных паров.
Почему CO₂-лазеры не способны эффективно резать металлы?
Металлы сильно отражают лучи CO₂-лазера вместо их поглощения. Для эффективной резки металлов требуются волоконные лазеры благодаря их длине волны 1,06 мкм.
Какие факторы следует учитывать при выборе CO₂-лазерного станка?
Учитывайте мощность лазера, качество пучка (M²), размер рабочего поля, систему охлаждения, вентиляцию и совместимость с ЧПУ-системами, чтобы соответствовать производственным требованиям и обеспечить масштабируемость.
Каковы затраты на владение CO₂-лазерным станком в течение всего срока службы?
Общая стоимость владения (TCO) за 3 года включает программное обеспечение, техническое обслуживание, расходные материалы, простои и инфраструктурные расходы; среднегодовые затраты на поддержку составляют от 2000 до 5000 долларов США.
Как гибридные рабочие процессы повышают эффективность лазерной обработки?
Гибридные рабочие процессы используют CO₂-лазеры для обработки неметаллических материалов и волоконные лазеры — для металлов, обеспечивая полную универсальность по материалам без потери производительности.
Содержание
- Совместимость материалов и режущие характеристики вашей CO₂-лазерной машины для резки
- Ключевые технические характеристики, определяющие производительность CO₂-лазерных станков для резки
- Готовность к эксплуатации: размеры рабочего стола, охлаждение, вентиляция и интеграция с ЧПУ
- Общая стоимость владения вашим лазерным станком для резки CO₂
-
Раздел часто задаваемых вопросов
- Какие материалы оптимальны для резки CO₂-лазером?
- Почему CO₂-лазеры не способны эффективно резать металлы?
- Какие факторы следует учитывать при выборе CO₂-лазерного станка?
- Каковы затраты на владение CO₂-лазерным станком в течение всего срока службы?
- Как гибридные рабочие процессы повышают эффективность лазерной обработки?