
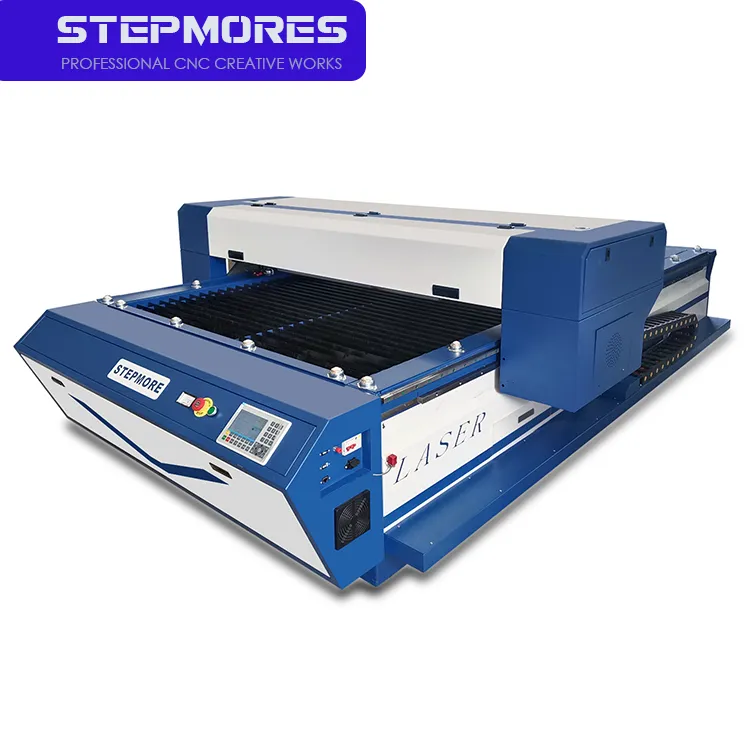
Materiaalin yhteensopivuus ja leikkuusuorituskyky teidän CO₂-laserleikkuukoneessanne
CO₂-laserleikkuukone on erinomainen ei-metallisten materiaalien käsittelyyn, mutta sen suorituskyky riippuu siitä, kuinka hyvin laserin 10,6 µm aallonpituus ja lämmöntuotto sopivat käsiteltävään materiaaliin. Epäsovelias materiaali voi aiheuttaa hiiltymistä, myrkyllisiä kaasuja tai jopa laitteiston vaurioitumista. Seuraavat alaluvut käsittelevät parhaita käytäntöjä orgaanisille ja synteettisille materiaaleille – ja selittävät, miksi metallien käsittely vaatii perustavanlaatuisesti eri lähestymistavan.
Ei-metallien optimointi: akryyli, puu, muovit ja tekstiilit
Akryyli on CO₂-lasereiden vertailumateriaali: sen voimakas absorptio 10,6 µm aallonpituudella tuottaa liekkipolttamalla sileät reunat ±0,1 mm:n tarkkuudella – täydellinen ratkaisu esimerkiksi mainosmerkintöihin, näyttöihin ja tarkkoihin prototyyppien valmistukseen. Kovapuut, vanerit ja MDF-levyt leikataan puhtaasti, vaikka harmaapuun (esim. mänty) tai erityisen kuituiset levyt saattavat hiiltää; tehon alentaminen ja nopeuden lisääminen vähentävät lämpövaikutusalueita. Muovien valinnassa on erityisen tärkeää: PVC:tä on vältettävä täysin , koska se vapauttaa syövyttävää kloorikaasua, joka vahingoittaa optiikkaa ja aiheuttaa vakavia terveysriskejä. ABS ja polycarbonaatti sulavat tai syttyvät helposti ja vaativat usein suojakalvoja sekä tarkkaa parametrien säätöä. Luonnon- ja synteettiset tekstiilit – mukaan lukien puuvilla, liinen ja polyesteeri – leikataan korkealla reunatarkkuudella ilman hienoutumista, mikä mahdollistaa monimutkaisten vaatetusten ja sisustustuotteiden valmistuksen. Aina testataan todellisella koneella käyttäen edustavaa materiaalin paksuutta ja laatua lopullisten nopeus-, teho- ja tarkennusasetusten määrittämiseksi.
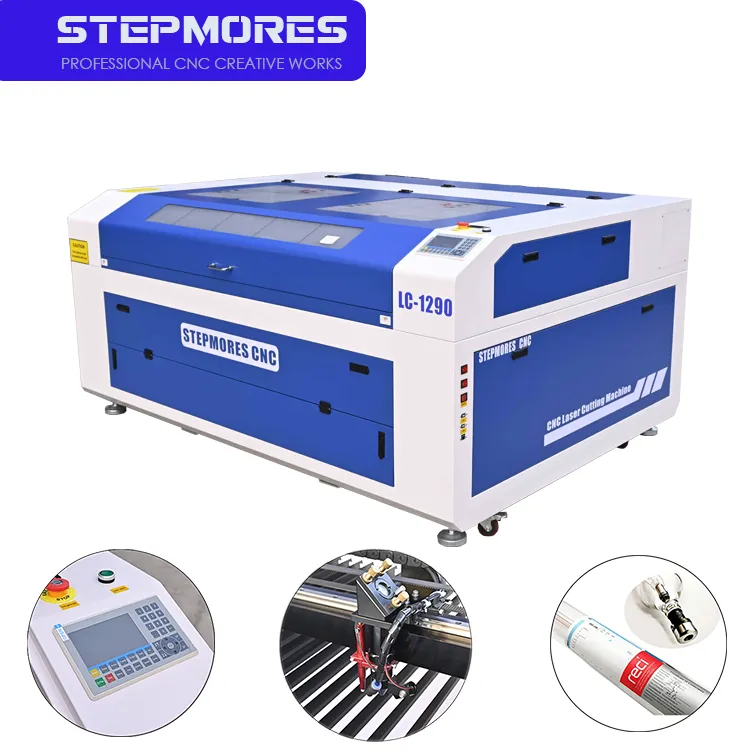
Miksi metallit vaativat vaihtoehtoja – ja milloin hybridityöskentelyprosessit ovat järkeviä
Puhdas metalli – kuten teräs, alumiini, messinki ja kupari – heijastaa voimakkaasti CO₂-laserin infrapunasädettä eikä sitä juurikaan absorboi. Tämä heijastuminen aiheuttaa optiikan vaurioitumisriskin ja johtaa huonoon energian siirtymiseen. Jopa korkeatehoisilla putkilla tuloksena ovat leveät ja epäsäännölliset leikkausaukot sekä liian laajat lämpövaikutusalueet. Todelliseen metallileikkaukseen vaaditaan kuitulaserin 1,06 µm aallonpituus, jota metallit absorboivat tehokkaasti. Silti hybridityöskentelytavat ovat sekä käytännöllisiä että laajalti hyväksyttyjä: CO₂-laserit ovat erinomaisia anodoidun alumiinin merkitsemiseen tai ei-metallisten komponenttien leikkaamiseen, kun taas erillinen kuitulaserjärjestelmä hoitaa metallien valmistuksen. Monet tuotantolaitokset käyttävät molempia teknologioita kattamaan kaiken materiaalivalikoiman – hyödyntäen CO₂-koneen ylivoimaista monikäyttöisyyttä akryyli-, puu- ja tekstiilimateriaaleissa ilman, että metallikäsittelyn laatu kärsii.
CO₂-laserleikkauskoneen suorituskyvyn määrittelevät tärkeimmät tekniset tiedot
Laseriteho (40 W–150 W): Nopeuden, leikkaussyvyyden ja leikkausreunan laadun tasapainottaminen
Laserin teho määrittää suoraan leikkausnopeuden, suurimman käsiteltävän materiaalin paksuuden ja leikkausreunan laadun. Tyypillisellä 40–150 W:n tehovälillä useimmat ei-metallityöpajat saavuttavat optimaalisen tasapainon prototyyppien nopeuden ja kevyen tuotannon kapasiteetin välillä. 40 W:n putki leikkaa paperia, nahkaa ja enintään 4 mm:n akryylilevyä puhtaasti – mutta hidastuu merkittävästi paksuimmilla materiaaleilla, mikä lisää hiiltymisriskiä. Keskitasoiset 60–80 W:n järjestelmät käsittelevät 6 mm:n puuta ja akryyliä käytännöllisillä nopeuksilla, kun taas 100–150 W:n laitteet leikkaavat 12–20 mm:n akryylilevyt yhdellä kerralla ja kaksinkertaistavat tuottavuuden 6 mm:n levyillä. Korkeampi teho voi kuitenkin laajentaa lämpövaikutusaluetta ja heikentää leikkausreunan kiiltävyyttä herkillä muoveilla, kuten valuglasilla tai PETG:llä. Teollisuuden vertailuluvut osoittavat, että 60 W:n kone leikkaa 6 mm:n akryylilevyn nopeudella n. 15 mm/s, kun taas 100 W:n järjestelmä saavuttaa nopeuden n. 25 mm/s. Tehon sovittaminen useimmin käsiteltävän materiaalin suurimpaan paksuuteen estää alatehoinen toiminta ja tarpeeton käyttökustannukset.
Säteen laatu (M²) ja keskittymisen vakaus: tarkkuuden ja leikkausaukon tasaisuuden varmistaminen
Säteen laatu—ilmaistuna M²-tekijänä—kuvaa, kuinka lähellä laserin tuotto on ideaalista Gaussin sädepiirteistä. M²-arvo alle 1,2 mahdollistaa keskitetyn pisteen koon ≤ 0,1 mm ja pidemmän kohdistusalueen, mikä varmistaa yhtenäisen leikkausaukon leveyden korkeuseroisten tai monikerroksisten työkappaleiden käsittelyssä. Tämä yhdenmukaisuus on välttämätöntä tarkkojen piirteiden leikkaamiseen ja korkearesoluutioiseen gravyyriin. Yhtä tärkeää on kohdistuksen vakaus: lämpövaihtelu resonaatossa tai optisen polun epäsuuntautuminen siirtävät kohdistustasoa, mikä aiheuttaa vinot reunat ja epäyhtenäisen leikkausaukon. Korkealuokkaiset CO₂-koneet sisältävät lämpötilavakautettuja resonaatteja tai reaaliaikaista kohdistuksen kompensaatiota kohdistuspisteen paikan säilyttämiseksi. Järjestelmät, jotka yhdistävät M²-arvon < 1,2 ja aktiivisen kohdistuksen ohjauksen, rajoittavat leikkausaukon vaihtelun alle 0,05 mm yli 1 m²:n työpinnan—taso toistettavuutta, joka vähentää hylkäyksiä ja uudelleenkäsittelyä erityisesti tiukassa sijoittelussa tai monikerroksisissa sovelluksissa.
Käyttövalmius: Työpinnan koko, jäähdytys, ilmanvaihto ja CNC-integraatio
Valinta työpöydän mitoista nykyisiin tarpeisiin ja laajennettavaan tuotantoon
Työpöydän koko vaikuttaa suoraan tuotannon joustavuuteen ja pitkäaikaiseen elinkelpoisuuteen. Jäykkä, hitsattu terästyöpöytä, jonka paino on vähintään 450 kg, tarjoaa tehokasta värähtelyn vaimentamista ja säilyttää geometrisen tarkkuuden ajan myötä. Pienille työpajoille tai suunnittelutoimistoille 600 × 900 mm:n työpöytä riittää useimpiin prototyyppi- ja lyhyen sarjan tehtäviin. Kun siirrytään 1600 × 2500 mm:n työpöytään, voidaan käsitellä kokonaisia levyjä (esimerkiksi standardikokoisia 4′ × 8′ -levyjä) ja varautua tulevaan kasvuun. Suurimuotoiset työpöydät, joiden koko voi olla jopa 4 m × 12 m, mahdollistavat ylisuurten osien valmistuksen ilman saumahitsausta – mikä vähentää kokoonpanoaikaan ja osien määrää. Myös lämpövakaus on tärkeää: valurautaiset tai polymeerikomposiittityöpöydät vähentävät laajenemista jatkuvassa käytössä ja säilyttävät leikkausaukon tarkkuuden vuorokausien ajan. Modulaariset ratkaisut – esimerkiksi vaihtoehtoiset työpöytälaajennukset tai aputyöalueet – tarjoavat kustannustehokkaan päivityspolun, jolloin täysimittaisen koneen korvaaminen voidaan siirtää myöhempään ajankohtaan kysynnän kasvaessa.
Kriittinen infrastruktuuri: ilmajäähdytys, kaasujen poisto ja turvallinen käyttö
Koneen itsensä lisäksi tukijärjestelmät määrittävät turvallisuuden, käytettävyyden ja optisen komponenttien kestävyyden. Ilmajäähdytys tai suljetun piirin vesi jäähdyttimet vakauttavat laserputken käyttölämpötilaa, estäen tehon heilahteluita ja pidentäen putken elinikää jopa 30 %:lla passiivista jäähdytystä verrattuna. Savunpoisto on ehdoton vaatimus: suljetun työalueen koneet sisältävät yleensä HEPA- ja aktiivihiilisuodattimet, kun taas avoimen työalueen konfiguraatiot vaativat riittävän koon suorat ulkoiset ilmanvaihtoputket haihtuvien orgaanisten yhdisteiden (VOC), hiukkasten ja vaarallisten kaasuojen poistamiseen – erityisesti päällystettyjen tai monikerrosten materiaalien leikkaamisen yhteydessä. Oikea ilmanvaihto suojelee myös käyttäjän terveyttä ja estää saasteiden kertymisen peileihin ja linseihin. Lattian kuormituskyvyn ja katkorakenteen korkeuden on oltava yhdenmukaisia koneen mittojen ja poistoilman vaatimusten kanssa; suurikokoisilla avoimen työalueen malleilla saattaa olla tarpeen vahvistaa lattiaa ja asentaa poistoilmanotto kattoon. Näiden järjestelmien integrointi CNC-ohjaimen kanssa mahdollistaa automatisoidun seurannan jäähdytteen lämpötilasta, ilmavirtauksesta ja suodattimen tilasta – mikä vähentää manuaalisia tarkistuksia ja odottamatonta käyttökatkoa.
Kokonaisomistuskustannukset hiilidioksidilaserleikkauskoneellesi
3-vuotinen kokonaisomistuskustannusten jakautuminen: ohjelmisto, huolto, optiikka, kulutusosat ja käyttökatkokset
Kolmen vuoden kokonaisomistuskustannus (TCO) hiilidioksidilaserleikkauskoneelle ulottuu paljon pidemmälle kuin alkuperäinen ostohinta. Ohjelmistolisenssien hinta vaihtelee yleensä 500–3 000 dollaria vuodessa riippuen ominaisuuksista ja päivitysten taajuudesta. Säännöllinen huolto – johon kuuluu muun muassa säätö, puhdistus ja kalibrointi – keskimäärin 2 000–5 000 dollaria vuodessa, mikä perustuu International Laser Manufacturing Associationn vuoden 2023 teollisuustietoihin. Laserputket on vaihdettava joka 1–2 vuosi, ja niiden hinta vaihtelee 500–2 000 dollarin välillä kappaleelta. Linssit ja peilit kuluvat vähitellen, ja niiden vaihto tulee budjetoida neljännesvuosittain tai puolivuosittain käytön intensiteetin mukaan. Suunnittelematon pysähtyminen – jonka työvoimakustannukset ja menetetty mahdollisuus voivat ylittää 100 dollaria tunnissa – voi nopeasti heikentää voittomarginaalia, ellei sitä ehkäistä ennakoivilla huoltosopimuksilla ja käyttäjäkoulutuksella. Kaikkien näiden tekijöiden huomioiminen varmistaa realistisen budjetoinnin ja tukee pitkän aikavälin kannattavuutta.
UKK-osio
Mitkä materiaalit ovat ideaalisia CO₂-laserleikkaukseen?
Akrüüli, puu ja tekstiilit ovat ihanteellisia materiaaleja CO₂-laserleikkausta varten. Muovit kuten PVC tulisi välttää täysin myrkyllisten kaasujen vuoksi.
Miksi CO₂-laserit eivät leikkaa metalleja tehokkaasti?
Metallit heijastavat voimakkaasti CO₂-lasersäteitä eivätkä niin absorboi niitä. Tehokasta metallien leikkaamista varten tarvitaan kuitulaseria, jonka aallonpituus on 1,06 µm.
Mitä tekijöitä tulisi ottaa huomioon CO₂-laserkoneen valinnassa?
Ota huomioon laserin teho, säteen laatu (M²), työpöydän koko, jäähdytys, ilmanvaihto ja integraatio CNC-järjestelmiin tuotannon vaatimusten ja laajennettavuuden varmistamiseksi.
Mikä on CO₂-laserkoneen elinkaaren kokonaiskustannusvaikutus?
Kolmen vuoden kokonaishintakustannus (TCO) sisältää ohjelmistot, huollon, kulutusosat, käyttökatkokset ja infrastruktuurikustannukset, joista ylläpidosta aiheutuu keskimäärin 2 000–5 000 USD vuodessa.
Miten hybridityönkulut maksimoivat laserin tehokkuuden?
Hybridityönkulut hyödyntävät CO₂-lasereita ei-metallien käsittelyyn ja kuitulasereita metalleihin, mikä takaa täyden materiaalimonipuolisuuden ilman suorituskyvyn heikkenemistä.
Sisällysluettelo
- Materiaalin yhteensopivuus ja leikkuusuorituskyky teidän CO₂-laserleikkuukoneessanne
- CO₂-laserleikkauskoneen suorituskyvyn määrittelevät tärkeimmät tekniset tiedot
- Käyttövalmius: Työpinnan koko, jäähdytys, ilmanvaihto ja CNC-integraatio
- Kokonaisomistuskustannukset hiilidioksidilaserleikkauskoneellesi
- UKK-osio