
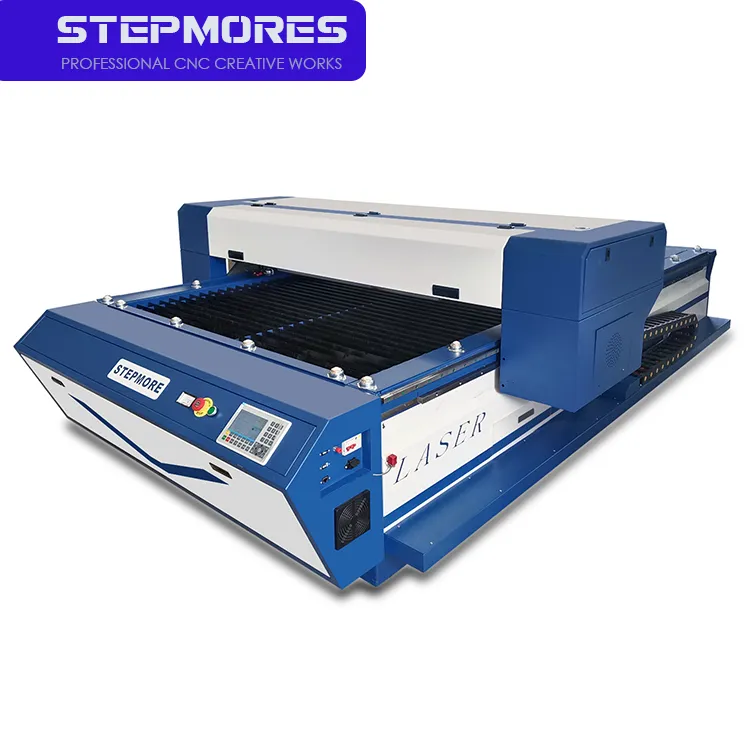
Materialverträglichkeit und Schneidleistung Ihrer CO₂-Laserschneidmaschine
Die CO₂-Laserschneidmaschine eignet sich hervorragend zur Bearbeitung nichtmetallischer Materialien; ihre Leistung hängt jedoch entscheidend davon ab, ob die Wellenlänge des Lasers von 10,6 µm und die thermische Wechselwirkung auf das Substrat abgestimmt sind. Ein ungeeignetes Material kann zu Verkohlung, giftigen Dämpfen oder sogar zu Schäden an der Hardware führen. Die folgenden Unterkapitel erläutern optimale Verfahren für organische und synthetische Materialien – und verdeutlichen, warum Metalle einen grundsätzlich anderen Ansatz erfordern.
Optimierung für Nichtmetalle: Acryl, Holz, Kunststoffe und Textilien
Acryl gilt als Referenzmaterial für CO₂-Laser: Seine starke Absorption bei 10,6 µm ergibt flammenpolierte Kanten mit einer Maßgenauigkeit von ±0,1 mm – ideal für Schilder, Displays und präzise Prototypen. Harthölzer, Sperrholz und MDF werden sauber geschnitten, doch harzreiche (z. B. Kiefer) oder stark fibröse Platten neigen zur Verkohlung; eine Leistungsreduzierung und Geschwindigkeitssteigerung minimiert die wärmebeeinflussten Zonen. Bei Kunststoffen ist die Auswahl entscheidend: PVC muss vollständig vermieden werden , da es korrosives Chlorgas freisetzt, das Optiken beschädigt und erhebliche Gesundheitsrisiken birgt. ABS und Polycarbonat neigen zum Schmelzen oder Brennen und erfordern häufig schützende Abdeckfolien sowie eine präzise Feinabstimmung der Parameter. Natürliche und synthetische Textilien – darunter Baumwolle, Leinen und Polyester – lassen sich mit hoher Kantenschärfe und ohne Ausfransen schneiden, was anspruchsvolle Anwendungen in Bekleidung und Einrichtung ermöglicht. Führen Sie stets einen Test auf der jeweiligen Maschine mit repräsentativer Materialdicke und -qualität durch, um Geschwindigkeit, Leistung und Fokus-Einstellungen endgültig festzulegen.
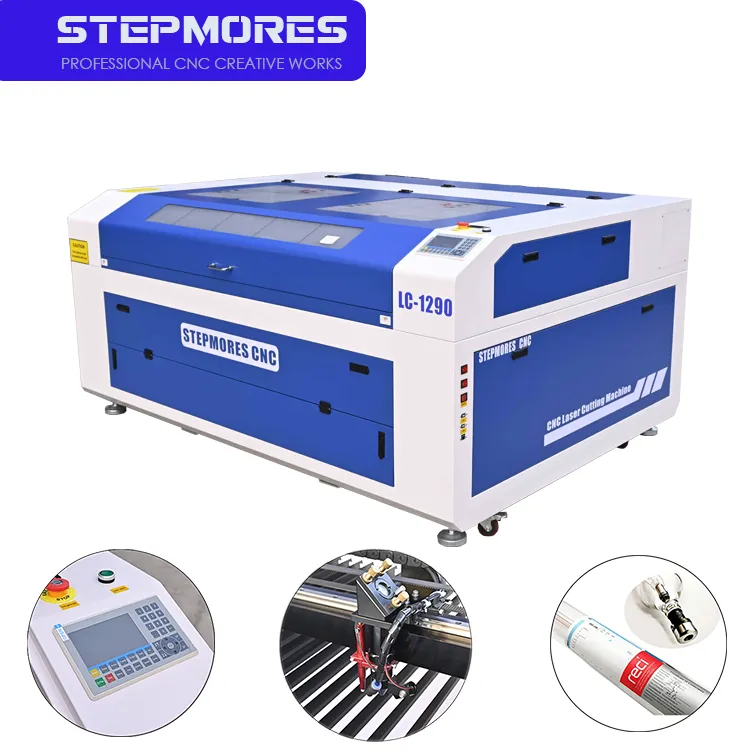
Warum Metalle Alternativen erfordern – und wann hybride Workflows sinnvoll sind
Unbeschichtete Metalle – darunter Stahl, Aluminium, Messing und Kupfer – reflektieren den Infrarotstrahl des CO₂-Lasers stark, anstatt ihn zu absorbieren. Diese Reflexion birgt das Risiko einer Schädigung der Optik und führt zu einer schlechten Energiekopplung. Selbst bei Hochleistungs-Röhren ergeben sich breite, unregelmäßige Schnittfugen und übermäßig große Wärmeeinflusszonen. Das präzise Schneiden von Metallen erfordert hingegen die 1,06-µm-Wellenlänge von Faserlasern, die von Metallen effizient absorbiert wird. Dennoch sind hybride Arbeitsabläufe sowohl praktikabel als auch weit verbreitet: CO₂-Laser eignen sich hervorragend zum Beschriften eloxierten Aluminiums oder zum Schneiden nichtmetallischer Werkstoffe, während ein dediziertes Fasersystem die Metallverarbeitung übernimmt. Viele Produktionsbetriebe setzen beide Technologien parallel ein, um das gesamte Spektrum an Materialien abzudecken – wobei die CO₂-Maschine ihre unübertroffene Vielseitigkeit bei Acryl, Holz und Textilien ausschöpft, ohne dabei die Leistungsfähigkeit beim Metallschneiden einzubüßen.
Wesentliche technische Spezifikationen, die die Leistung einer CO₂-Laserschneidmaschine definieren
Laserleistung (40 W–150 W): Abwägung zwischen Geschwindigkeit, Schnitttiefe und Kantengüte
Die Laserleistung bestimmt unmittelbar Geschwindigkeit, maximale Materialdicke und Kantenqualität beim Schneiden. Im typischen Bereich von 40 W bis 150 W erreichen die meisten Nichtmetall-Workshops ein optimales Gleichgewicht zwischen agiler Prototypenerstellung und leichter Serienfertigung. Eine 40-W-Röhre schneidet Papier, Leder und Acryl bis zu einer Dicke von 4 mm sauber – verlangsamt sich jedoch deutlich bei dickerem Material und erhöht das Verkohlungrisiko. Systeme mit mittlerer Leistung (60–80 W) verarbeiten Holz und Acryl bis zu 6 mm Dicke mit praktikablen Geschwindigkeiten; Einheiten mit 100–150 W schneiden Acryl von 12–20 mm Dicke in einem Durchgang und verdoppeln die Durchsatzleistung bei 6-mm-Platten. Höhere Leistungen können jedoch die wärmeeinflusste Zone verbreitern und die Kantengüte empfindlicher Kunststoffe wie gegossenes Acryl oder PETG verringern. Branchenvergleiche zeigen: Eine 60-W-Maschine schneidet 6-mm-Acryl mit ca. 15 mm/s, während ein 100-W-System hierfür ca. 25 mm/s erreicht. Die Leistung sollte stets an die dickste regelmäßig verarbeitete Materialstärke angepasst werden, um Unterperformance zu vermeiden. und unnötige Betriebskosten.
Strahlqualität (M²) und Fokusstabilität: Gewährleistung von Präzision und konstantem Schnittspalt
Strahlqualität – ausgedrückt als M²-Faktor – misst, wie stark die Laserabstrahlung einem idealen Gauß-Strahl ähnelt. Ein M²-Wert unter 1.2 ermöglicht einen fokussierten Fleckdurchmesser von ≤ 0,1 mm und eine größere Tiefenschärfe, wodurch eine gleichmäßige Schnittfugenbreite bei Werkstücken mit variabler Höhe oder mehreren Schichten gewährleistet wird. Diese Konsistenz ist entscheidend für das Schneiden feiner Strukturen und für Gravuren mit hoher Auflösung. Ebenso wichtig ist die Fokusstabilität: thermische Drift im Resonator oder eine Fehlausrichtung im optischen Pfad verschieben die Fokusebene und führen zu keilförmigen Schnittkanten sowie inkonsistenten Schnittfugenbreiten. Hochwertige CO₂-Maschinen verfügen über temperaturstabilisierte Resonatoren oder eine Echtzeit-Fokus-Kompensation, um die Position des Fokusflecks konstant zu halten. Systeme, die einen M²-Wert < 1,2 mit einer aktiven Fokussteuerung kombinieren, begrenzen die Schwankung der Schnittfugenbreite auf weniger als 0,05 mm über ein Bearbeitungsfeld von 1 m² – ein Wiederholgenauigkeitsniveau, das Ausschuss und Nacharbeit reduziert, insbesondere bei dichter Verschachtelung oder Anwendungen mit mehreren Schichten.
Betriebsbereitschaft: Tischgröße, Kühlung, Lüftung und CNC-Integration
Auswahl der Bettabmessungen für aktuelle Anforderungen und skalierbare Produktion
Die Bettgröße beeinflusst direkt die Flexibilität der Produktion und ihre langfristige Wirtschaftlichkeit. Ein starres, geschweißtes Stahlbett mit einem Gewicht von mindestens 450 kg sorgt wirksam für Schwingungsdämpfung und bewahrt über die Zeit hinweg geometrische Genauigkeit. Für kleine Werkstätten oder Designstudios reicht ein Bett mit den Abmessungen 600 × 900 mm aus, um die meisten Prototypen- und Kurzserienaufträge abzudecken. Bei einer Erweiterung auf 1600 × 2500 mm wird die Verarbeitung ganzer Platten (z. B. Standardplatten mit 4′ × 8′) ermöglicht sowie zukünftiges Wachstum berücksichtigt. Großformatbetten bis zu 4 m × 12 m erlauben die Fertigung übergroßer Teile ohne Nahtschweißung – wodurch Montagezeit und Teileanzahl reduziert werden. Auch die thermische Stabilität ist entscheidend: Bettkonstruktionen aus Gusseisen oder polymerbasierten Verbundwerkstoffen minimieren die Ausdehnung während des Dauerbetriebs und gewährleisten so über Schichten hinweg eine konstante Schnittfugenpräzision. Modulare Konzepte – mit optionalen Bettverlängerungen oder zusätzlichen Arbeitszonen – bieten einen kosteneffizienten Aufrüstpfad und verschieben den Zeitpunkt eines vollständigen Maschinenaustauschs, sobald die Nachfrage steigt.
Kritische Infrastruktur: Luftkühlung, Rauchabsaugung und sichere Betriebsführung
Neben der Maschine selbst bestimmt die unterstützende Infrastruktur Sicherheit, Betriebszeit und optische Lebensdauer. Luftkühlung oder geschlossene Wasserkühlkreisläufe stabilisieren die Betriebstemperatur der Laser-Röhre, verhindern Leistungsdrift und verlängern die Röhrenlebensdauer um bis zu 30 % im Vergleich zur passiven Kühlung. Die Absaugung von Dämpfen ist zwingend erforderlich: Maschinen mit geschlossenem Bearbeitungsbereich integrieren in der Regel HEPA- und Aktivkohlefilter, während offene Bearbeitungsbereiche ordnungsgemäß dimensionierte externe Kanalisation erfordern, um flüchtige organische Verbindungen (VOCs), Partikel und gefährliche Gase – insbesondere beim Schneiden beschichteter oder verbundener Materialien – abzuführen. Eine geeignete Lüftung schützt zudem die Gesundheit des Bedieners und verhindert Ablagerungen auf Spiegeln und Linsen. Die Tragfähigkeit des Bodens und die Raumhöhe müssen mit den Abmessungen der Maschine und ihren Abluftanforderungen übereinstimmen; große Maschinen mit offenem Bearbeitungsbereich benötigen möglicherweise verstärkte Fußböden und eine auf dem Dach montierte Absaugung. Die Integration dieser Systeme in die CNC-Steuerung ermöglicht die automatisierte Überwachung von Kühlmitteltemperatur, Luftstromrate und Filterstatus – wodurch manuelle Kontrollen und ungeplante Ausfallzeiten reduziert werden.
Gesamtbetriebskosten für Ihre CO₂-Laser-Schneidmaschine
aufschlüsselung der Gesamtbetriebskosten über drei Jahre: Software, Wartung, Optik, Verbrauchsmaterialien und Ausfallzeiten
Die Gesamtbetriebskosten (TCO) einer CO₂-Laserschneidmaschine über drei Jahre hinaus gehen weit über den Anschaffungspreis hinaus. Die Softwarelizenzgebühren liegen typischerweise zwischen 500 und 3.000 US-Dollar pro Jahr, abhängig vom Funktionsumfang und der Häufigkeit von Updates. Die routinemäßige Wartung – einschließlich Justierung, Reinigung und Kalibrierung – beläuft sich laut Branchendaten des International Laser Manufacturing Association aus dem Jahr 2023 im Durchschnitt auf 2.000 bis 5.000 US-Dollar pro Jahr. Laserrohre müssen alle ein bis zwei Jahre ersetzt werden, wobei die Kosten pro Rohr zwischen 500 und 2.000 US-Dollar liegen; Linsen und Spiegel verschleißen allmählich und sollten je nach Nutzungshäufigkeit vierteljährlich oder halbjährlich ersetzt werden. Ungeplante Ausfallzeiten – oft mit Kosten von mehr als 100 US-Dollar pro Stunde für Arbeitskraft und entgangene Opportunitäten – können die Gewinnmargen rasch schmälern, sofern sie nicht durch proaktive Serviceverträge und Schulungen der Bediener eingedämmt werden. Die Berücksichtigung all dieser Faktoren gewährleistet eine realistische Budgetplanung und stützt die langfristige Rentabilität.
FAQ-Bereich
Welche Materialien eignen sich ideal für das CO₂-Laserschneiden?
Acryl, Holz und Textilien sind ideale Materialien für das CO₂-Laser-Schneiden. Kunststoffe wie PVC sollten aufgrund der toxischen Dämpfe vollständig vermieden werden.
Warum können CO₂-Laser Metalle nicht effektiv schneiden?
Metalle reflektieren CO₂-Laserstrahlen stark, anstatt sie zu absorbieren. Für ein effektives Metallschneiden sind Faserverstärkerlaser erforderlich, da deren Wellenlänge bei 1,06 µm liegt.
Welche Faktoren sollte ich bei der Auswahl einer CO₂-Laser-Maschine berücksichtigen?
Berücksichtigen Sie die Laserleistung, die Strahlqualität (M²), die Tischgröße, Kühlung, Lüftung sowie die Integration in CNC-Systeme, um Produktionsanforderungen und Skalierbarkeit zu erfüllen.
Welche Auswirkungen hat die Lebenszykluskostenrechnung einer CO₂-Laser-Maschine?
Die Gesamtbetriebskosten (TCO) über drei Jahre umfassen Software, Wartung, Verbrauchsmaterialien, Ausfallzeiten und Infrastrukturkosten und liegen im Durchschnitt bei jährlich 2.000–5.000 US-Dollar für den Betrieb.
Wie maximieren hybride Workflows die Laser-Effizienz?
Hybride Workflows nutzen CO₂-Laser für die Bearbeitung nichtmetallischer Materialien und Faserverstärkerlaser für Metalle – so wird volle Materialvielseitigkeit erreicht, ohne Einbußen bei der Leistung.
Inhaltsverzeichnis
- Materialverträglichkeit und Schneidleistung Ihrer CO₂-Laserschneidmaschine
- Wesentliche technische Spezifikationen, die die Leistung einer CO₂-Laserschneidmaschine definieren
- Betriebsbereitschaft: Tischgröße, Kühlung, Lüftung und CNC-Integration
- Gesamtbetriebskosten für Ihre CO₂-Laser-Schneidmaschine
-
FAQ-Bereich
- Welche Materialien eignen sich ideal für das CO₂-Laserschneiden?
- Warum können CO₂-Laser Metalle nicht effektiv schneiden?
- Welche Faktoren sollte ich bei der Auswahl einer CO₂-Laser-Maschine berücksichtigen?
- Welche Auswirkungen hat die Lebenszykluskostenrechnung einer CO₂-Laser-Maschine?
- Wie maximieren hybride Workflows die Laser-Effizienz?