
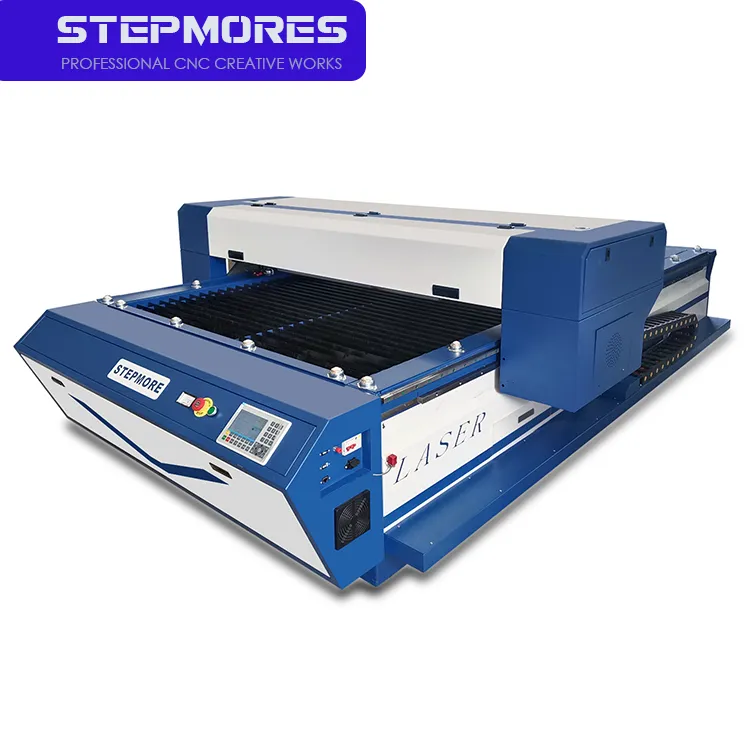
Compatibilità dei materiali e prestazioni di taglio della vostra macchina per il taglio laser al CO₂
La macchina per il taglio laser al CO₂ eccelle nella lavorazione di materiali non metallici, ma le sue prestazioni dipendono dal corretto abbinamento della lunghezza d’onda del laser (10,6 µm) e dell’interazione termica con il substrato. La scelta di un materiale inadatto può causare annerimento, emissioni tossiche o persino danni all’apparecchiatura. Le sottosezioni seguenti illustrano le migliori pratiche per materiali organici e sintetici — e chiariscono perché i metalli richiedono un approccio fondamentalmente diverso.
Ottimizzazione per materiali non metallici: acrilico, legno, plastiche e tessuti
L’acrilico rappresenta il materiale di riferimento per i laser al CO₂: la sua forte assorbanza a 10,6 µm garantisce bordi lucidati a fiamma con tolleranza dimensionale di ±0,1 mm — ideale per insegne, espositori e prototipi di precisione. Legni duri, compensati e MDF vengono tagliati in modo pulito, sebbene pannelli ricchi di resina (ad es. abete) o altamente fibrosi tendano ad annerire; ridurre la potenza e aumentare la velocità minimizza le zone influenzate dal calore. Per le plastiche, la scelta è cruciale: Il PVC deve essere evitato completamente , poiché rilascia gas cloro corrosivo che danneggia le ottiche e comporta gravi rischi per la salute. L’ABS e il policarbonato tendono a fondere o bruciare e richiedono spesso un film protettivo sacrificabile e una regolazione precisa dei parametri. Tessuti naturali e sintetici — tra cui cotone, lino e poliestere — vengono tagliati con elevata precisione del bordo e senza sfilacciamento, consentendo applicazioni complesse nell’abbigliamento e nell’arredamento. Eseguire sempre test sulla macchina reale utilizzando lo spessore e la qualità effettivi del materiale per definire definitivamente le impostazioni di velocità, potenza e messa a fuoco.
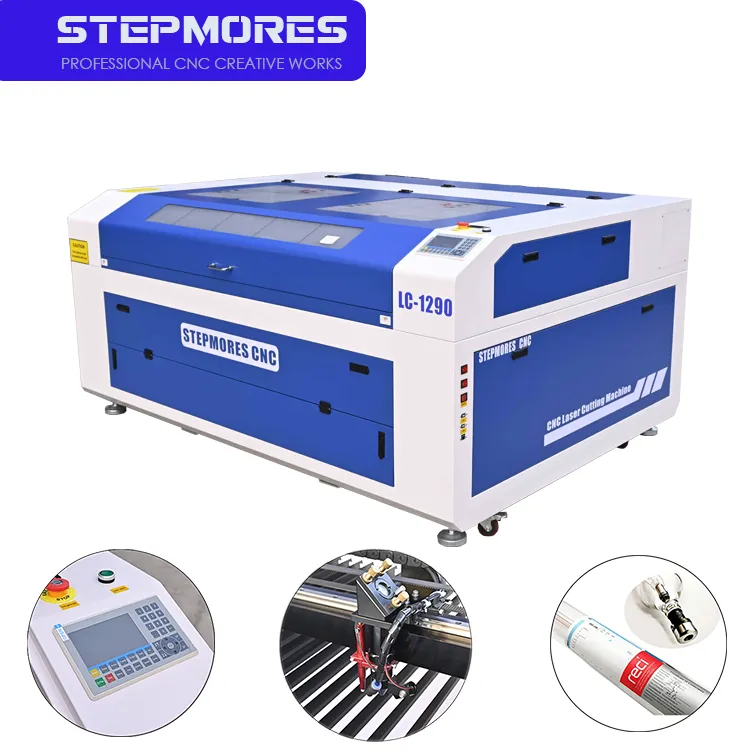
Perché i metalli richiedono alternative — e quando i flussi di lavoro ibridi sono opportuni
I metalli grezzi — tra cui acciaio, alluminio, ottone e rame — riflettono fortemente il fascio infrarosso del laser a CO₂ anziché assorbirlo. Questa riflessione comporta il rischio di danneggiare le ottiche e garantisce un accoppiamento energetico scadente. Anche con tubi ad alta potenza, i risultati includono tagli larghi e irregolari, nonché zone termicamente alterate eccessivamente estese. Per tagliare veramente i metalli è necessaria la lunghezza d’onda di 1,06 µm dei laser a fibra, che i metalli assorbono in modo efficiente. Detto ciò, i flussi di lavoro ibridi sono sia pratici sia ampiamente adottati: i laser a CO₂ eccellono nel marcare l’alluminio anodizzato o nel tagliare componenti non metallici, mentre un sistema dedicato a fibra gestisce la lavorazione dei metalli. Molte aziende produttive impiegano entrambe le tecnologie per coprire l’intero spettro di materiali — sfruttando la versatilità senza pari della macchina a CO₂ su acrilico, legno e tessuti, senza rinunciare alle prestazioni sui metalli.
Principali specifiche tecniche che definiscono le prestazioni della macchina per il taglio laser a CO₂
Potenza del laser (40 W–150 W): equilibrio tra velocità, profondità e qualità del bordo
La potenza del laser determina direttamente la velocità di taglio, lo spessore massimo del materiale e la qualità del bordo. Nell’intervallo tipico da 40 W a 150 W, la maggior parte dei laboratori non metallici ottiene un equilibrio ottimale tra agilità nella prototipazione e produttività leggera. Un tubo da 40 W taglia in modo pulito carta, pelle e acrilico fino a 4 mm, ma rallenta notevolmente su materiali più spessi, aumentando il rischio di carbonizzazione. I sistemi di fascia media da 60–80 W gestiscono legno e acrilico da 6 mm a velocità pratiche, mentre le unità da 100–150 W tagliano acrilico da 12–20 mm in un’unica passata e raddoppiano la produttività su fogli da 6 mm. Tuttavia, una potenza superiore può ampliare la zona influenzata dal calore e ridurre la lucentezza del bordo su plastiche sensibili come l’acrilico colato o il PETG. I riferimenti di settore indicano che una macchina da 60 W taglia acrilico da 6 mm a circa 15 mm/s, contro circa 25 mm/s per un sistema da 100 W. Scegliere una potenza adeguata allo spessore massimo del materiale che si lavora abitualmente evita prestazioni insufficienti e costi operativi non necessari.
Qualità del fascio (M²) e stabilità del fuoco: garantiscono precisione e coerenza della larghezza di taglio
Qualità del fascio — espressa come fattore M² — misura quanto l’output laser si avvicina a un fascio gaussiano ideale. Un valore M² inferiore a 1,2 consente una dimensione del punto focale di ≤0,1 mm e una maggiore profondità di campo, garantendo una larghezza uniforme della tacca su pezzi di altezza variabile o stratificati. Questa coerenza è fondamentale per il taglio di dettagli fini e per la marcatura ad alta risoluzione. Altrettanto critica è la stabilità del fuoco: la deriva termica nel risonatore o un’allineamento non corretto del percorso ottico spostano il piano focale, causando bordi inclinati e una tacca non uniforme. Le macchine CO₂ di fascia alta integrano risonatori stabilizzati termicamente o sistemi di compensazione in tempo reale del fuoco per mantenere la posizione del punto focale. I sistemi che combinano un valore M² < 1,2 con un controllo attivo del fuoco limitano la variazione della larghezza della tacca a meno di 0,05 mm su un piano di lavoro di 1 m² — un livello di ripetibilità che riduce scarti e ritravagli, specialmente in applicazioni con nesting fitto o multi-strato.
Prontezza operativa: dimensioni del piano di lavoro, raffreddamento, ventilazione e integrazione CNC
Selezione delle dimensioni del piano di lavoro per soddisfare le esigenze attuali e consentire una produzione scalabile
La dimensione del piano di lavoro influenza direttamente la flessibilità produttiva e la sostenibilità a lungo termine. Un piano rigido in acciaio saldato, del peso di ≥450 kg, garantisce un efficace smorzamento delle vibrazioni e preserva l’accuratezza geometrica nel tempo. Per piccoli laboratori o studi di progettazione, un piano di 600×900 mm supporta la maggior parte dei lavori di prototipazione e di piccole serie. L’espansione fino a 1600×2500 mm consente la lavorazione di lastre intere (ad esempio pannelli standard da 4′×8′) e prepara il sistema alla crescita futura. Piani di grandi dimensioni, fino a 4 m × 12 m, permettono la fabbricazione di componenti fuori misura senza saldature di giunzione, riducendo i tempi di assemblaggio e il numero complessivo di parti. Anche la stabilità termica è fondamentale: costruzioni del piano in ghisa o in composito polimerico minimizzano l’espansione durante il funzionamento continuo, mantenendo la precisione della larghezza di taglio (kerf) tra i turni. Le soluzioni modulari—con estensioni opzionali del piano o zone di lavoro ausiliarie—offrono un percorso di aggiornamento economico, posticipando la sostituzione completa della macchina al momento in cui la domanda effettivamente cresce.
Infrastruttura critica: raffreddamento ad aria, estrazione dei fumi e funzionamento sicuro
Oltre alla macchina stessa, le infrastrutture di supporto determinano sicurezza, disponibilità operativa e durata ottica. Il raffreddamento ad aria o i gruppi frigoriferi a circolazione chiusa stabilizzano la temperatura di funzionamento del tubo laser, prevenendo derive di potenza ed estendendo la vita utile del tubo fino al 30% rispetto al raffreddamento passivo. L’estrazione dei fumi è obbligatoria: le macchine a letto chiuso integrano tipicamente filtri HEPA e al carbone attivo, mentre le configurazioni a letto aperto richiedono canalizzazioni esterne adeguatamente dimensionate per rimuovere composti organici volatili (VOC), particolato e gas pericolosi—soprattutto durante il taglio di materiali rivestiti o compositi. Una corretta ventilazione tutela anche la salute dell’operatore e previene l’accumulo di residui su specchi e lenti. La capacità di carico del pavimento e l’altezza del soffitto devono essere compatibili con l’ingombro della macchina e con i requisiti di scarico; modelli grandi a letto aperto potrebbero richiedere un rinforzo del pavimento e un sistema di estrazione montato sul tetto. L’integrazione di questi sistemi con il controllore CNC consente il monitoraggio automatico della temperatura del liquido refrigerante, della portata d’aria e dello stato dei filtri—riducendo controlli manuali e fermi non programmati.
Costo totale di proprietà per la tua macchina da taglio laser al CO₂
ripartizione del CTP triennale: software, manutenzione, ottiche, consumabili e fermo macchina
Il costo totale di proprietà (TCO) triennale per una macchina per il taglio al laser CO₂ va ben oltre il prezzo iniziale di acquisto. Le licenze software variano tipicamente da 500 a 3.000 USD all’anno, a seconda del set di funzionalità e della frequenza degli aggiornamenti. La manutenzione ordinaria—compresi allineamento, pulizia e taratura—ammonta in media a 2.000–5.000 USD all’anno, secondo i dati settoriali 2023 dell’International Laser Manufacturing Association. I tubi laser devono essere sostituiti ogni 1–2 anni al costo di 500–2.000 USD ciascuno, mentre lenti e specchi subiscono un’usura graduale e vanno previsti per la sostituzione trimestrale o semestrale, a seconda dell’intensità d’uso. I fermi non programmati—spesso superiori a 100 USD/ora in costi di manodopera e opportunità persa—possono erodere rapidamente i margini se non mitigati mediante contratti di assistenza proattivi e formazione specifica per gli operatori. Considerare tutti questi elementi consente una pianificazione finanziaria realistica e supporta la redditività a lungo termine.
Sezione FAQ
Quali materiali sono ideali per il taglio al laser CO₂?
L'acrilico, il legno e i tessuti sono materiali ideali per il taglio con laser a CO₂. È necessario evitare completamente le materie plastiche come il PVC a causa dei fumi tossici.
Perché i laser a CO₂ non riescono a tagliare efficacemente i metalli?
I metalli riflettono fortemente i fasci laser a CO₂ anziché assorbirli. Per un taglio efficace dei metalli sono necessari i laser a fibra, grazie alla loro lunghezza d'onda di 1,06 µm.
Quali fattori devo considerare nella scelta di una macchina laser a CO₂?
Valutare la potenza del laser, la qualità del fascio (M²), le dimensioni del piano di lavoro, il sistema di raffreddamento, la ventilazione e l'integrazione con i sistemi CNC, in modo da soddisfare i requisiti produttivi e garantire scalabilità.
Qual è l'impatto dei costi complessivi a lungo termine di una macchina laser a CO₂?
Il TCO triennale comprende software, manutenzione, consumabili, tempi di fermo e costi infrastrutturali, con una spesa media annua per la manutenzione compresa tra 2.000 e 5.000 USD.
In che modo i flussi di lavoro ibridi massimizzano l'efficienza del laser?
I flussi di lavoro ibridi sfruttano i laser a CO₂ per la lavorazione di materiali non metallici e i laser a fibra per i metalli, garantendo così una versatilità completa sui materiali senza compromettere le prestazioni.
Sommario
- Compatibilità dei materiali e prestazioni di taglio della vostra macchina per il taglio laser al CO₂
- Principali specifiche tecniche che definiscono le prestazioni della macchina per il taglio laser a CO₂
- Prontezza operativa: dimensioni del piano di lavoro, raffreddamento, ventilazione e integrazione CNC
- Costo totale di proprietà per la tua macchina da taglio laser al CO₂
-
Sezione FAQ
- Quali materiali sono ideali per il taglio al laser CO₂?
- Perché i laser a CO₂ non riescono a tagliare efficacemente i metalli?
- Quali fattori devo considerare nella scelta di una macchina laser a CO₂?
- Qual è l'impatto dei costi complessivi a lungo termine di una macchina laser a CO₂?
- In che modo i flussi di lavoro ibridi massimizzano l'efficienza del laser?