
Materialkompatibilitet og skjæreytelse for din CO₂-laserskjæremaskin
CO₂-laserskjæremaskinen er svært effektiv for ikke-metalliske materialer, men ytelsen avhenger av at lasersystemets bølgelengde på 10,6 µm og dens termiske interaksjon er tilpasset underlaget. Et dårlig valgt materiale kan føre til svartening, giftige damper eller til og med skade på utstyret. De følgende underavsnittene beskriver optimale fremgangsmåter for organiske og syntetiske materialer – og klarer opp hvorfor metaller krever en grunnleggende annen tilnærming.
Optimalisering for ikke-metaller: akryl, tre, plast og tekstiler
Akryl er det standardmateriale som brukes for CO₂-laser: dets sterke absorpsjon ved 10,6 µm gir flammepolerte kanter med en dimensjonell toleranse på ±0,1 mm – ideelt for skilte, display og presisjonsprototyper. Hardtre, sperra og MDF skjæres rent, men plater med mye harpiks (f.eks. furu) eller sterkt fiberrike plater tenderer til å svartne; redusert effekt og økt hastighet minimerer varmeberørte soner. For plast er valget avgjørende: PVC må unngås helt , fordi det frigir korrosiv klor-gass som skader optikk og utgjør alvorlige helsefare. ABS og polycarbonat har tendens til å smelte eller brenne, og krever ofte beskyttende maskeringsfilm og nøyaktig justering av parametere. Naturlige og syntetiske tekstiler – inkludert bomull, lin og polyester – kuttes med høy kantnøyaktighet og uten fransing, noe som muliggjør intrikate klær- og interiøranvendelser. Test alltid på den faktiske maskinen ved hjelp av representativ materialetykkelse og -kvalitet for å fastsette endelige innstillinger for hastighet, effekt og fokus.
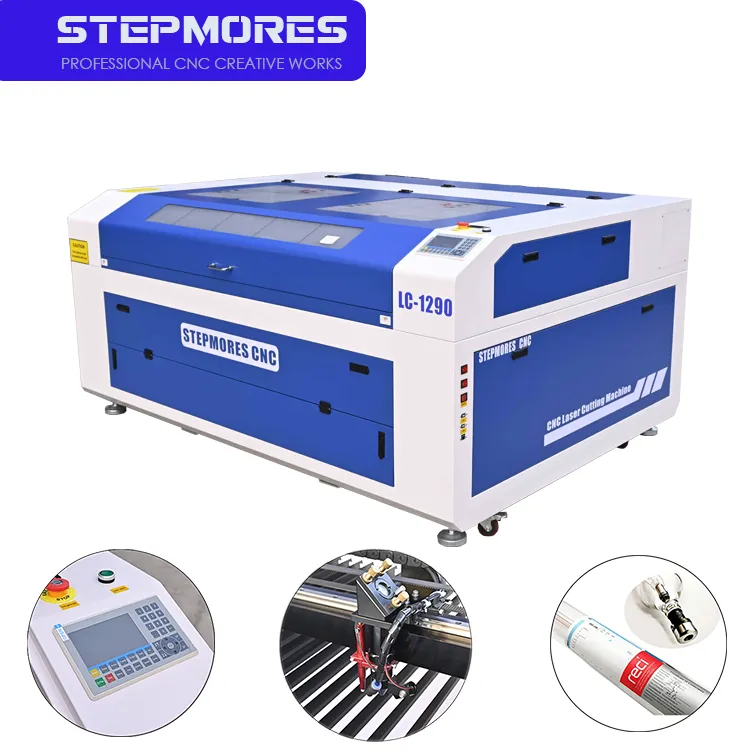
Hvorfor metaller krever alternativer – og når hybridarbeidsflyter gir mening
Bare metaller – inkludert stål, aluminium, messing og kobber – reflekterer kraftig CO₂-laserns infrarøde stråle i stedet for å absorbere den. Denne refleksjonen utgjør en risiko for skade på optikken og gir dårlig energikobling. Selv med høyeffektive rør gir resultatene brede, uregelmessige snittbredder og overforstore oppvarmede soner. Å kutte metall på riktig måte krever bølgelengden 1,06 µm fra fiberlaser, som metaller absorberer effektivt. Likevel er hybridarbeidsflyter både praktiske og mye brukt: CO₂-lasere er fremragende til merking av anodisert aluminium eller til å kutte ikke-metallkomponenter, mens et dedikert fibresystem håndterer metallfabrikasjon. Mange produksjonsverksteder bruker begge teknologiene for å dekke hele materialespektret – og utnytter CO₂-maskinens uovertrufne mangfoldighet ved bearbeiding av akryl, tre og tekstiler uten å ofre evnen til å kutte metall.
Viktige tekniske spesifikasjoner som definerer ytelsen til en CO₂-laserskjæremaskin
Laserstyrke (40 W–150 W): Balansering av hastighet, dybde og kantkvalitet
Laserstyrke styrer direkte skjærehastigheten, maksimal materietykkelse og kantkvaliteten. I det typiske området fra 40 W til 150 W oppnår de fleste ikke-metallverkstedene en optimal balanse mellom hurtig prototyping og lett produksjonshastighet. En 40 W-rørskjærm skjærer rent papir, lær og akryl opp til 4 mm – men blir betydelig langsommere på tykkere materialer, noe som øker risikoen for svartening. Systemer med midtspennet på 60–80 W håndterer tre og akryl på 6 mm med praktisk hastighet, mens enheter på 100–150 W skjærer akryl på 12–20 mm i én gjennomgang og dobler produksjonshastigheten på 6 mm-plater. Høyere effekt kan imidlertid utvide den varme-påvirkede sonen og redusere kantglans på følsomme plasttyper som støpt akryl eller PETG. Industrielle referanseverdier viser at en 60 W-maskin skjærer 6 mm akryl med ca. 15 mm/s, mens et 100 W-system oppnår ca. 25 mm/s. Ved å velge effekt basert på den tykkeste materialet du vanligvis behandler unngår du dårlig ytelse og unødige driftskostnader.
Strålekvalitet (M²) og fokusstabilitet: Sikrer presisjon og konsekvent skjæregang
Strålekvalitet – uttrykt som M²-faktoren – måler hvor nært laserutgangen nærmer seg en ideell gaussisk stråle. En M²-verdi under 1,2 muliggjør en fokusert flekkstørrelse på ≤ 0,1 mm og en lengre brennvidde, noe som sikrer jevn skjæregangsbredde over arbeidsstykker med varierende høyde eller lagstruktur. Denne konsekvensen er avgjørende for presis skjæring av fine detaljer og høyoppløselig gravering. Like viktig er fokusstabilitet: termisk drift i resonatoren eller feiljustering i den optiske banen forskyver brennpunktet, noe som fører til skråkantete kanter og uregelmessig skjæregangsbredde. Høykvalitets CO₂-maskiner integrerer temperaturstabiliserte resonatorer eller dynamisk fokuskompenasjon i sanntid for å opprettholde nøyaktig flekkposisjon. Systemer som kombinerer M² < 1,2 med aktiv fokuskontroll begrenser variasjonen i skjæregangsbredde til under 0,05 mm over et arbeidsområde på 1 m² – et nivå av repetibilitet som reduserer avfall og omgjøring, spesielt ved tett nesting eller flerlagsapplikasjoner.
Driftsklaredhet: Bredde på arbeidsbord, kjøling, ventilasjon og CNC-integrasjon
Valg av sengstørrelse for nåværende behov og skalerbar produksjon
Sengstørrelse påvirker direkte produksjonsfleksibiliteten og langsiktige levedyktigheten. En stiv, sveid stålseng som veier ≥450 kg gir effektiv vibrasjonsdemping og bevart geometrisk nøyaktighet over tid. For små verksteder eller designstudioer støtter en seng på 600×900 mm de fleste prototyping- og kortserietilfellene. Ved utvidelse til 1600×2500 mm kan man bearbeide hele plater (f.eks. standard 4′×8′-plater) og forberede seg på fremtidig vekst. Storskalerte senger opp til 4 m × 12 m muliggjør fremstilling av overdimensjonerte deler uten sømsveising—noe som reduserer monteringstid og antall deler. Termisk stabilitet er også viktig: senger laget av støpejern eller polymerkompositt minimerer utvidelse under kontinuerlig drift og sikrer konstant skjæringsskarp nøyaktighet over flere skift. Modulære design—med valgfrie sengutvidelser eller ekstra arbeidsområder—tilbyr en kostnadseffektiv oppgraderingsvei og utsetter behovet for full maskinutskifting når etterspørselen øker.
Kritisk infrastruktur: luftkjøling, dampeksktrasjon og trygg drift
Utenfor maskinen selv avgjør støtteinfrastrukturen sikkerhet, driftstid og optisk levetid. Luftkjøling eller lukkede vannkjølesystemer stabiliserer driftstemperaturen i laserroret, noe som forhindrer effektdrift og utvider rørets levetid med opptil 30 % sammenlignet med passiv kjøling. Røykutslipp er uunnværlig: Maskiner med lukket arbeidsbrett integrerer vanligvis HEPA- og aktivt kullfiltrering, mens maskiner med åpent arbeidsbrett krever eksterne avtrekkskanaler med riktig dimensjonering for å fjerne flyktige organiske forbindelser (VOCs), partikler og farlige gasser – spesielt ved skjæring av belagte eller sammensatte materialer. Riktig ventilasjon beskytter også operatørens helse og forhindrer avleiring av rester på speil og linser. Gulvbelastningskapasitet og takhøyde må tilpasses maskinens fotavtrykk og avtrekkskrav; store maskiner med åpent arbeidsbrett kan kreve forsterket gulv og takmontert avtrekk. Å integrere disse systemene med CNC-styringen muliggjør automatisk overvåking av kjølevæsketemperatur, luftstrømshastighet og filterstatus – noe som reduserer manuelle sjekker og utilsiktet nedetid.
Total kostnad for eierskap av din CO₂-laserkuttemaskin
tCO-analyse over 3 år: programvare, vedlikehold, optikk, forbruksgoder og nedetid
Den totale eierkostnaden (TCO) for en CO₂-laserskjæremaskin over tre år strekker seg langt forbi den opprinnelige kjøpsprisen. Programvarelisenser koster vanligvis mellom 500 og 3 000 USD årlig, avhengig av funksjonsutvalg og oppdateringsfrekvens. Rutinemessig vedlikehold – inkludert justering, rengjøring og kalibrering – koster i gjennomsnitt 2 000–5 000 USD per år, ifølge bransjedata fra 2023 fra International Laser Manufacturing Association. Laser-rør må byttes ut hvert 1.–2. år til en pris på 500–2 000 USD per stykk, mens linser og speil slites gradvis og bør regnes med som utskiftning kvartalsvis eller halvårlig, avhengig av bruksintensitet. Uplanlagt nedetid – som ofte koster mer enn 100 USD/time i arbeidskraft og tapte muligheter – kan raskt redusere marginene dersom den ikke motvirkes gjennom proaktive serviceavtaler og opplæring av operatører. Å ta alle disse faktorene med i betraktning sikrer realistisk budsjettlegging og støtter langsiktig lønnsomhet.
FAQ-avdelinga
Hvilke materialer er ideelle for CO₂-laserskjæring?
Akryl, tre og tekstiler er ideelle materialer for CO₂-laserkutting. Plast som PVC bør unngås fullstendig på grunn av giftige damper.
Hvorfor kan ikke CO₂-lasere kutte metall effektivt?
Metaller reflekterer CO₂-laserstråler sterkt i stedet for å absorbere dem. Fiberlasere kreves for effektiv metallkutting på grunn av deres bølgelengde på 1,06 µm.
Hva bør jeg vurdere ved valg av en CO₂-lasermaskin?
Vurder laserstyrke, strålekvalitet (M²), arbeidsbordstørrelse, kjøling, ventilasjon og integrasjon med CNC-systemer for å tilpasse maskinen til produksjonskrav og skalerbarhet.
Hva er levetidskostnadene for en CO₂-lasermaskin?
Totalkostnaden (TCO) over tre år omfatter programvare, vedlikehold, forbruksmaterialer, nedetid og infrastrukturkostnader, og ligger typisk mellom 2 000 og 5 000 USD årlig for vedlikehold.
Hvordan maksimerer hybridarbeidsflyter laserens effektivitet?
Hybridarbeidsflyter bruker CO₂-lasere for ikke-metallprosessering og fiberlasere for metall, noe som sikrer full materialeversatilitet uten å kompromittere ytelsen.
Innholdsfortegnelse
- Materialkompatibilitet og skjæreytelse for din CO₂-laserskjæremaskin
- Viktige tekniske spesifikasjoner som definerer ytelsen til en CO₂-laserskjæremaskin
- Driftsklaredhet: Bredde på arbeidsbord, kjøling, ventilasjon og CNC-integrasjon
- Total kostnad for eierskap av din CO₂-laserkuttemaskin
- FAQ-avdelinga