
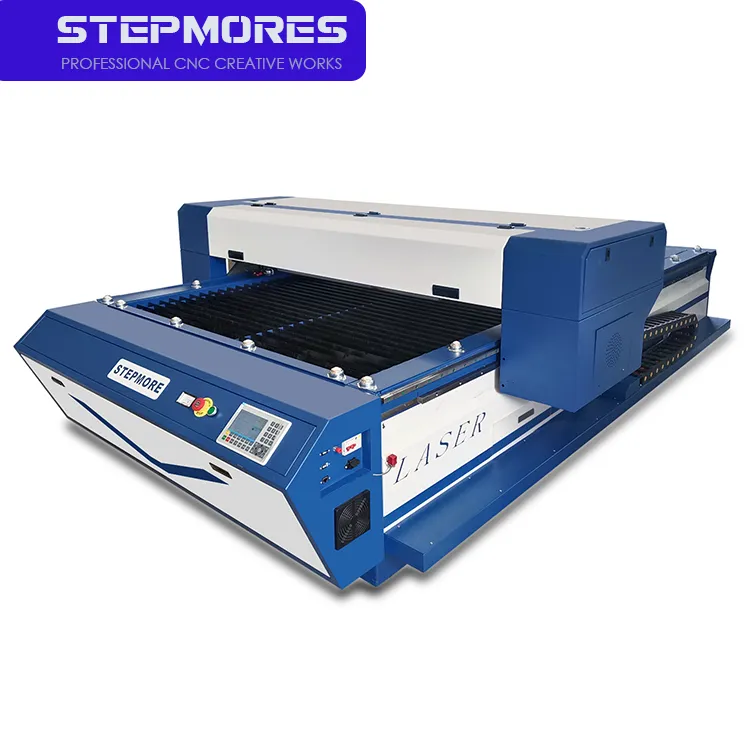
Materiaalcompatibiliteit en snijprestaties van uw CO₂-lasersnijmachine
De CO₂-lasersnijmachine is uitstekend geschikt voor het bewerken van niet-metalen materialen, maar de prestaties hangen af van de overeenstemming tussen de golflengte van de laser (10,6 µm) en de thermische interactie met het substraat. Een ongeschikt materiaal kan leiden tot verkooling, giftige dampen of zelfs schade aan de apparatuur. De volgende onderdelen geven een overzicht van optimale werkwijzen voor organische en synthetische materialen — en verduidelijken waarom metalen een fundamenteel andere aanpak vereisen.
Optimalisatie voor niet-metalen: acryl, hout, kunststoffen en textiel
Acryl is het referentiemateriaal voor CO₂-lasers: de sterke absorptie bij 10,6 µm levert vlamgepolijste randen op met een dimensionele tolerantie van ±0,1 mm — ideaal voor borden, displays en precisie-prototypen. Harde houtsoorten, multiplex en MDF worden schoon gesneden, hoewel houtsoorten met veel hars (bijv. den) of sterk vezelige platen neigen tot verkooling; verminderde vermoeing en hogere snelheid beperken de warmte-gevoelige zones. Bij kunststoffen is de keuze cruciaal: PVC moet volledig worden vermeden , omdat het corrosief chloorgas vrijgeeft dat optische componenten beschadigt en ernstige gezondheidsrisico’s met zich meebrengt. ABS en polycarbonaat zijn gevoelig voor smelten of branden en vereisen vaak een beschermende afdekfolie en nauwkeurige afstemming van de parameters. Natuurlijke en synthetische textielstoffen – waaronder katoen, linnen en polyester – kunnen met hoge randnauwkeurigheid en zonder uitfransen worden gesneden, wat ingewikkelde toepassingen in kleding en interieurdesign mogelijk maakt. Test altijd op de werkelijke machine met representatieve materiaaldikte en -kwaliteit om de uiteindelijke instellingen voor snelheid, vermogen en scherpstelling vast te leggen.
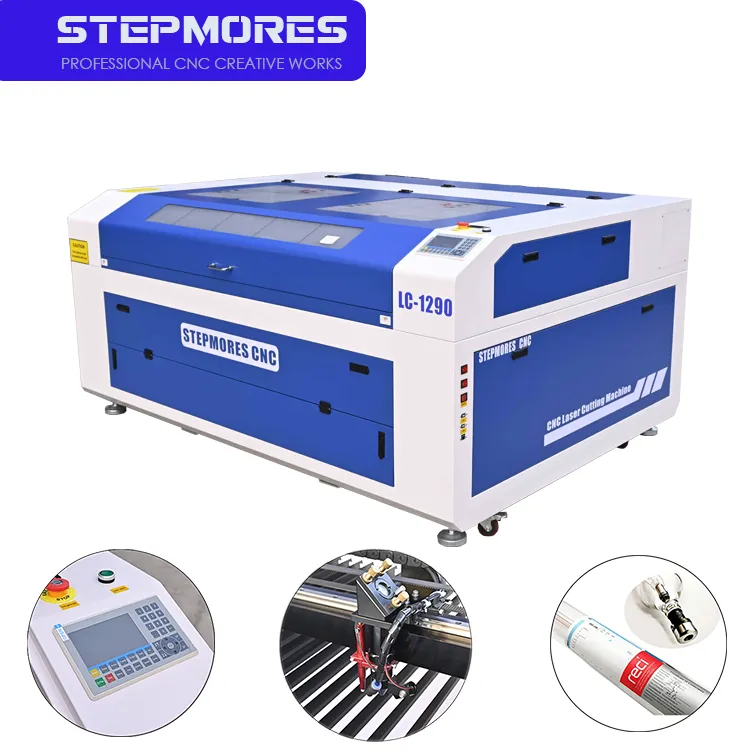
Waarom metalen alternatieven vereisen – en wanneer hybride werkstromen zinvol zijn
Bare metalen – waaronder staal, aluminium, messing en koper – reflecteren de infraroodstraal van de CO₂-laser sterk in plaats van deze te absorberen. Deze reflectie brengt risico’s met zich mee voor optische onderdelen en leidt tot een slechte energiekoppeling. Zelfs bij lasers met een hoog vermogen zijn de resultaten vaak brede, onregelmatige snijgroeven en buitensporig grote warmtebeïnvloede zones. Voor echt metaalbewerken is de 1,06 µm-golflengte van vezellasers vereist, die door metalen efficiënt wordt geabsorbeerd. Toch zijn hybride werkstromen zowel praktisch als wijdverspreid: CO₂-lasers zijn uitstekend geschikt voor het markeren van geanodiseerd aluminium of het snijden van niet-metalen componenten, terwijl een specifieke vezellaser de metaalbewerking overneemt. Veel productiebedrijven gebruiken beide technologieën om het volledige materiaalspectrum te bestrijken – en profiteren zo van de ongeëvenaarde veelzijdigheid van de CO₂-machine bij acrylaat, hout en textiel, zonder in te boeten op het vermogen om metalen te bewerken.
Belangrijkste technische specificaties die de prestaties van een CO₂-lasersnijmachine bepalen
Laservermogen (40 W–150 W): afweging tussen snelheid, snijdiepte en randkwaliteit
Laservermogen bepaalt rechtstreeks de snelsheid, de maximale materiaaldikte en de randafwerking. Binnen het gebruikelijke bereik van 40 W tot 150 W bereiken de meeste niet-metalen werkplaatsen een optimale balans tussen prototypingflexibiliteit en lichte productiedoorvoer. Een 40 W-buis snijdt papier, leer en acryl tot 4 mm zuiver, maar vertraagt aanzienlijk bij dikker materiaal, wat het risico op verkooling verhoogt. Systemen met een middelmatig vermogen van 60–80 W verwerken hout en acryl tot 6 mm met praktische snelheden, terwijl units van 100–150 W acryl van 12–20 mm in één doorgang snijden en de doorvoer bij 6 mm platen verdubbelen. Hoger vermogen kan echter de warmtebeïnvloede zone verbreden en de randglans verminderen bij gevoelige kunststoffen zoals gegoten acryl of PETG. Industriële referentiewaarden tonen aan dat een 60 W-machine acryl van 6 mm snijdt met ca. 15 mm/s, tegenover ca. 25 mm/s voor een 100 W-systeem. Door het vermogen af te stemmen op de dikste materiaalsoort die u regelmatig verwerkt, voorkomt u onvoldoende prestaties en onnodige bedrijfskosten.
Bundelkwaliteit (M²) en focusstabiliteit: zorgen voor precisie en consistentie van de snijbreedte
Bundelkwaliteit—uitgedrukt als de M²-factor—meet hoe dicht de laseruitvoer een ideale Gaussische bundel benadert. Een M²-waarde onder 1,2 maakt een gefocusseerde stipgrootte van ≤0,1 mm en een grotere werkafstand mogelijk, wat een uniforme snijbreedte garandeert bij werkstukken met variabele hoogte of meerdere lagen. Deze consistentie is essentieel voor het snijden van fijne details en gravering met hoge resolutie. Even cruciaal is de focusstabiliteit: thermische drift in de resonator of uitlijningsfouten in het optische pad verplaatsen het focusvlak, wat schuinlopende snijkanten en ongelijke snijbreedtes veroorzaakt. High-end CO₂-systemen zijn uitgerust met temperatuurgecontroleerde resonatoren of real-time focuscompensatie om de positie van de laserstip te behouden. Systemen die een M² < 1,2 combineren met actieve focusregeling beperken de variatie in snijbreedte tot minder dan 0,05 mm over een werkveld van 1 m²—een herhaalbaarheidsniveau dat afval en nazorg verminderd, vooral bij compacte nesting of toepassingen met meerdere lagen.
Operationele gereedheid: werkveldafmeting, koeling, ventilatie en CNC-integratie
Bedafmetingen kiezen op basis van huidige behoeften en schaalbare productie
De bedgrootte bepaalt direct de flexibiliteit van de productie en de langetermijnlevensvatbaarheid. Een stijve, gelaste stalen bed met een gewicht van ≥450 kg zorgt voor effectieve trillingsdemping en behoudt gedurende de tijd de geometrische nauwkeurigheid. Voor kleine werkplaatsen of ontwerpbureaus ondersteunt een bed van 600×900 mm de meeste prototyping- en korteduurproductietaken. Door op te schalen naar 1600×2500 mm wordt verwerking van volledige platen mogelijk (bijvoorbeeld standaard 4′×8′-panelen) en wordt toekomstige groei ondersteund. Grote-bedformaten tot 4 m × 12 m maken fabricage van extra grote onderdelen zonder naadlassen mogelijk—waardoor de montage tijd en het aantal onderdelen afneemt. Thermische stabiliteit is eveneens belangrijk: bedconstructies van gietijzer of polymeercomposiet minimaliseren uitzetting tijdens continue bedrijfsvoering en behouden zo de snijnaauwkeurigheid over verschillende ploegendiensten heen. Modulaire ontwerpen—met optionele bedverlengingen of aanvullende werkzones—bieden een kosteneffectief upgradepad en stellen vervanging van de volledige machine uit naarmate de vraag toeneemt.
Kritieke infrastructuur: luchtgekoelde systemen, dampafzuiging en veilige werking
Naast de machine zelf bepaalt de ondersteunende infrastructuur de veiligheid, beschikbaarheid en optische levensduur. Luchtkoeling of gesloten waterkoelcircuits stabiliseren de bedrijfstemperatuur van de laserbuis, waardoor vermijding van vermogensafwijking en verlenging van de buislevenstijd met tot 30% ten opzichte van passieve koeling mogelijk is. Afzuiging van dampen is onmisbaar: machines met gesloten werkbed integreren doorgaans HEPA- en actief-koolstoffilters, terwijl open werkbedconfiguraties een extern afzuigkanaal van adequate afmetingen vereisen om vluchtige organische stoffen (VOC’s), fijnstof en gevaarlijke gassen te verwijderen — vooral bij het snijden van gecoate of composietmaterialen. Een adequate ventilatie beschermt ook de gezondheid van de operator en voorkomt aanslag op spiegels en lenzen. De vloerbelastingcapaciteit en plafondhoogte moeten afgestemd zijn op de afmetingen van de machine en de afvoereisen; grotere open werkbedmodellen kunnen versterkte vloerconstructies en dakgemonteerde afzuigsystemen vereisen. De integratie van deze systemen met de CNC-controller maakt automatische bewaking van koelvloeistoftemperatuur, luchtstroomdebiet en filterstatus mogelijk — wat handmatige controles en ongeplande stilstand vermindert.
Totale eigendomskosten voor uw CO₂-lasersnijmachine
uitgebreide TCO-overzicht voor 3 jaar: software, onderhoud, optica, verbruiksartikelen en stilstand
De totale eigendomskosten (TCO) voor een CO₂-lasersnijmachine gedurende drie jaar gaan verder dan de initiële aanschafprijs. Softwarelicenties variëren doorgaans tussen 500 en 3.000 USD per jaar, afhankelijk van de functionaliteit en de frequentie van updates. Regelmatig onderhoud—zoals uitlijning, reiniging en kalibratie—bedraagt gemiddeld 2.000 tot 5.000 USD per jaar, volgens branchegegevens uit 2023 van de International Laser Manufacturing Association. Lasertubes moeten elke 1–2 jaar worden vervangen, tegen een prijs van 500–2.000 USD per stuk, terwijl lenzen en spiegels geleidelijk slijten en daarom kwartaalsgewijs of halfjaarlijks moeten worden vervangen, afhankelijk van de intensiteit van het gebruik. Ongeplande stilstand—die vaak meer dan 100 USD per uur kost aan arbeid en gemiste kansen—kan marges snel aantasten, tenzij deze wordt beperkt via proactieve servicecontracten en operatoropleiding. Het meenemen van al deze factoren zorgt voor realistische begroting en ondersteunt winstgevendheid op lange termijn.
FAQ Sectie
Welke materialen zijn ideaal voor CO₂-lasersnijden?
Acryl, hout en textiel zijn ideale materialen voor CO₂-laserbewerking. Kunststoffen zoals PVC moeten volledig worden vermeden vanwege giftige dampen.
Waarom kunnen CO₂-lasers metalen niet effectief bewerken?
Metalen reflecteren CO₂-laserstralen sterk in plaats van ze te absorberen. Voor effectieve metaalbewerking zijn vezellasers vereist vanwege hun golflengte van 1,06 µm.
Welke factoren moet ik overwegen bij de keuze van een CO₂-lasermachine?
Overweeg het laser vermogen, de straal kwaliteit (M²), het bedformaat, koeling, ventilatie en integratie met CNC-systemen om aan productievereisten en schaalbaarheid te voldoen.
Wat is de impact van de levensduurkosten van een CO₂-lasermachine?
De TCO over 3 jaar omvat software, onderhoud, verbruiksartikelen, stilstandtijd en infrastructuurkosten, met een gemiddelde jaarlijkse onderhoudskost van $2.000–$5.000.
Hoe maximaliseren hybride workflows de efficiëntie van lasers?
Hybride workflows gebruiken CO₂-lasers voor niet-metaalbewerking en vezellasers voor metalen, wat volledige materiaalveelzijdigheid garandeert zonder prestatieverlies.
Inhoudsopgave
- Materiaalcompatibiliteit en snijprestaties van uw CO₂-lasersnijmachine
- Belangrijkste technische specificaties die de prestaties van een CO₂-lasersnijmachine bepalen
- Operationele gereedheid: werkveldafmeting, koeling, ventilatie en CNC-integratie
- Totale eigendomskosten voor uw CO₂-lasersnijmachine
-
FAQ Sectie
- Welke materialen zijn ideaal voor CO₂-lasersnijden?
- Waarom kunnen CO₂-lasers metalen niet effectief bewerken?
- Welke factoren moet ik overwegen bij de keuze van een CO₂-lasermachine?
- Wat is de impact van de levensduurkosten van een CO₂-lasermachine?
- Hoe maximaliseren hybride workflows de efficiëntie van lasers?