
Zgodność materiałów i wydajność cięcia maszyny do cięcia laserem CO₂
Maszyna do cięcia laserem CO₂ doskonale radzi sobie z przetwarzaniem materiałów niemetalicznych, ale jej skuteczność zależy od dopasowania długości fali lasera (10,6 µm) oraz oddziaływania termicznego do podłoża. Nieodpowiedni wybór materiału może prowadzić do węgleń, toksycznych oparów lub nawet uszkodzenia sprzętu. Poniższe podrozdziały omawiają optymalne metody pracy z materiałami organicznymi i syntetycznymi oraz wyjaśniają, dlaczego do cięcia metali wymagane jest zasadniczo inne podejście.
Optymalizacja cięcia materiałów niemetalicznych: akryl, drewno, tworzywa sztuczne i tekstylia
Akrilik jest materiałem odniesienia dla laserów CO₂: jego silne pochłanianie przy długości fali 10,6 µm zapewnia krawędzie polerowane płomieniem z tolerancją wymiarową ±0,1 mm – idealne do tablic informacyjnych, ekranów i precyzyjnych prototypów. Twarda drewno, sklejka oraz płytę MDF można ciąć czysto, choć deski bogate w żywicę (np. sosna) lub o wysokiej zawartości włókien mają tendencję do przypalania się; zmniejszenie mocy i zwiększenie prędkości minimalizuje strefy wpływane ciepłem. W przypadku tworzyw sztucznych wybór materiału ma kluczowe znaczenie: PVC należy całkowicie unikać , ponieważ uwalnia korozyjny gaz chloru, który uszkadza optykę i stanowi poważne zagrożenie dla zdrowia. ABS oraz poliwęglan mają skłonność do topnienia się lub zapłonu i często wymagają stosowania ochronnej folii maskującej oraz dokładnej regulacji parametrów. Naturalne i syntetyczne tkaniny – w tym bawełna, len oraz poliester – można ciąć z wysoką wiernością krawędzi i bez podszywania się, co umożliwia zastosowanie w złożonych projektach odzieżowych i dekoracyjnych. Zawsze przeprowadzaj testy na rzeczywistym urządzeniu, używając reprezentatywnej grubości i gatunku materiału, aby ostatecznie dobrać prędkość, moc i ustawienie ostrości.
Dlaczego metale wymagają alternatyw – i kiedy hybrydowe przepływy pracy są uzasadnione
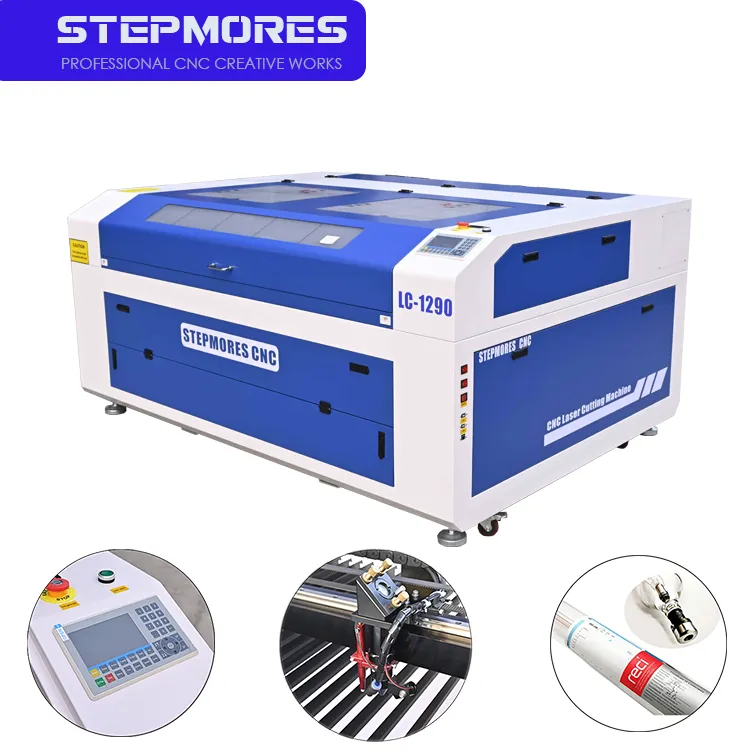
Surowe metale – w tym stal, aluminium, mosiądz i miedź – silnie odbijają podczerwoną wiązkę lasera CO₂ zamiast ją pochłaniać. Takie odbicie zagraża uszkodzeniem optyki i zapewnia słabe sprzężenie energii. Nawet przy lampach o wysokiej mocy wyniki obejmują szerokie, nieregularne cięcia oraz nadmiernie rozległe strefy wpływu ciepła. Rzeczywiste cięcie metalu wymaga długości fali 1,06 µm lasera włókienkowego, który metale pochłaniają wydajnie. Mimo to hybrydowe przepływy pracy są zarówno praktyczne, jak i powszechnie stosowane: lasery CO₂ świetnie nadają się do znakowania anodowanego aluminium lub cięcia komponentów niemetalicznych, podczas gdy dedykowany system włókienkowy zajmuje się obróbką metalową. Wiele zakładów produkcyjnych wykorzystuje obie technologie, aby pokryć pełny zakres materiałów – korzystając z niepowtarzalnej uniwersalności maszyny CO₂ przy akrylu, drewnie i tekstylach, bez utraty możliwości cięcia metalu.
Kluczowe specyfikacje techniczne definiujące wydajność maszyn do cięcia laserem CO₂
Moc lasera (40 W–150 W): równowaga między prędkością, głębokością cięcia a jakością krawędzi
Moc lasera bezpośrednio określa prędkość cięcia, maksymalną grubość materiału oraz jakość krawędzi. W typowym zakresie 40–150 W większość warsztatów nieobsługujących metali osiąga optymalny kompromis między szybkością prototypowania a wydajnością lekkiej produkcji. Lampy o mocy 40 W czysto tną papier, skórę oraz akryl o grubości do 4 mm – jednak znacznie zwalniają przy grubszych materiałach, zwiększając ryzyko przypalenia. Systemy średniej klasy o mocy 60–80 W radzą sobie z drewnem i akrylem o grubości 6 mm przy praktycznych prędkościach, podczas gdy jednostki o mocy 100–150 W tną akryl o grubości 12–20 mm w jednym przejściu i podwajają wydajność przy cięciu arkuszy o grubości 6 mm. Wyższa moc powoduje jednak poszerzenie strefy wpływu ciepła oraz pogorszenie połysku krawędzi wrażliwych tworzyw sztucznych, takich jak akryl odlewany lub PETG. Dane branżowe wskazują, że maszyna o mocy 60 W tnie akryl o grubości 6 mm z prędkością ok. 15 mm/s, podczas gdy system o mocy 100 W osiąga prędkość ok. 25 mm/s. Dostosowanie mocy do największej grubości materiału, który regularnie przetwarzasz, pozwala uniknąć niewystarczającej wydajności i i niepotrzebnych kosztów eksploatacji.
Jakość wiązki (M²) i stabilność ogniskowania: zapewnienie precyzji i spójności szerokości cięcia
Jakość wiązki – wyrażana jako współczynnik M² – określa, w jakim stopniu rzeczywista wiązka laserowa przybliża idealną wiązkę Gaussa. Wartość M² poniżej 1,2 umożliwia osiągnięcie rozmiaru skupionej plamki ≤ 0,1 mm oraz dłuższej głębokości ostrości, co zapewnia jednolitą szerokość cięcia na przedmiotach o zmiennej wysokości lub wielowarstwowych. Taka spójność jest kluczowa przy cięciu szczegółowych elementów oraz grawerowaniu o wysokiej rozdzielczości. Nie mniej istotna jest stabilność ogniskowania: dryf termiczny w rezonatorze lub niedoskonała wyrównanie ścieżki optycznej powodują przesunięcie płaszczyzny ogniskowej, generując nachylone krawędzie i niestabilną szerokość cięcia. Wysokiej klasy maszyny CO₂ są wyposażone w rezonatory ze stabilizacją temperatury lub systemy kompensacji ogniskowania w czasie rzeczywistym, aby utrzymać położenie plamki. Systemy łączące wartość M² < 1,2 z aktywną kontrolą ogniskowania ograniczają wahania szerokości cięcia do mniej niż 0,05 mm na powierzchni stołu o wymiarach 1 m² – poziom powtarzalności, który zmniejsza odpad i konieczność poprawek, szczególnie przy gęstym rozmieszczaniu części lub w zastosowaniach wielowarstwowych.
Gotowość operacyjna: rozmiar stołu roboczego, chłodzenie, wentylacja oraz integracja z CNC
Wybór wymiarów stołu roboczego do obecnych potrzeb i skalowalnej produkcji
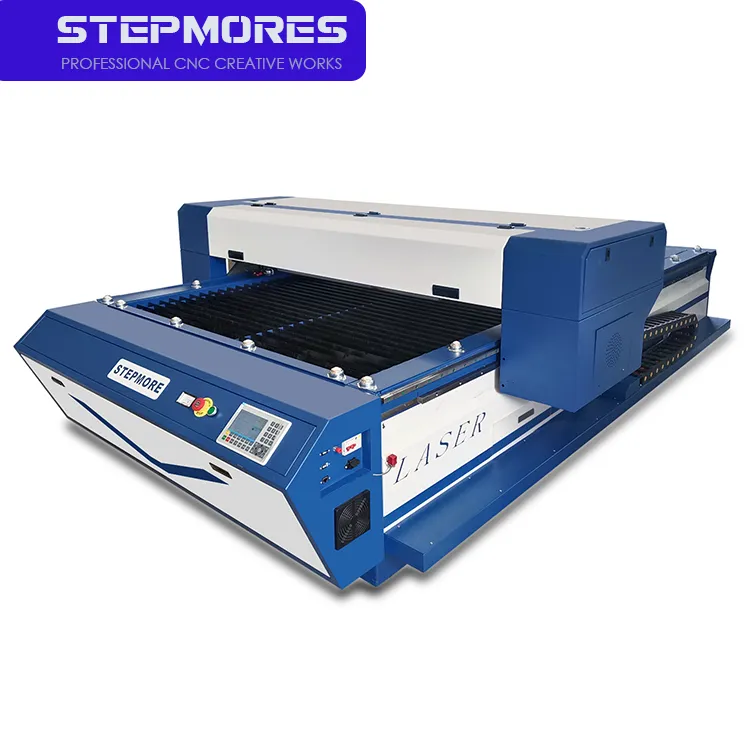
Rozmiar stołu bezpośrednio wpływa na elastyczność produkcji i długoterminową opłacalność. Sztywny, spawany stolik stalowy o masie ≥450 kg zapewnia skuteczne tłumienie drgań i utrzymuje dokładność geometryczną w czasie. Dla małych warsztatów lub studiów projektowych stolik o wymiarach 600×900 mm obsługuje większość zadań prototypowych i krótkich serii. Zwiększenie do 1600×2500 mm umożliwia przetwarzanie pełnych arkuszy (np. standardowych płyt 4′×8′) oraz przygotowuje się na przyszły wzrost. Stoły o dużym formacie, aż do 4 m × 12 m, pozwalają na wykonywanie nadmiernie dużych elementów bez spawania szwów – co skraca czas montażu i zmniejsza liczbę części. Ważna jest również stabilność termiczna: konstrukcje stołów z żeliwa odlewniczego lub kompozytów polimerowych minimalizują rozszerzanie się podczas ciągłej pracy, zachowując precyzję cięcia przez całą zmianę. Konstrukcje modułowe – z opcjonalnymi przedłużeniami stołu lub dodatkowymi strefami roboczymi – oferują opłacalną ścieżkę modernizacji, odkładając pełną wymianę maszyny w miarę wzrostu zapotrzebowania.
Kluczowa infrastruktura: chłodzenie powietrzem, usuwanie oparów i bezpieczna eksploatacja
Oprócz samej maszyny infrastruktura wspierająca decyduje o bezpieczeństwie, czasie pracy bez przestoju oraz trwałości optyki. Chłodzenie powietrzem lub zamknięte obiegi chłodzenia wodą stabilizują temperaturę pracy rury laserowej, zapobiegając niestabilności mocy i wydłużając żywotność rury nawet o 30% w porównaniu do chłodzenia biernego. Usuwanie oparów jest warunkiem koniecznym: maszyny z zamkniętą kabiną zwykle integrują filtry klasy HEPA oraz aktywnego węgla, podczas gdy konfiguracje z otwartą kabiną wymagają zewnętrznego, odpowiednio dobranego układu odprowadzania, który usuwa lotne związki organiczne (VOC), cząstki stałe oraz gazowe substancje szkodliwe – szczególnie przy cięciu materiałów powlekanych lub kompozytowych. Prawidłowa wentylacja chroni również zdrowie operatora i zapobiega osadzaniu się osadów na lustrach i soczewkach. Nośność podłogi oraz wysokość sufitu muszą być dopasowane do wymiarów maszyny oraz jej wymagań dotyczących odprowadzania; większe modele z otwartą kabiną mogą wymagać wzmocnionej podłogi oraz montażu systemu odprowadzania na dachu. Integracja tych systemów z kontrolerem CNC umożliwia automatyczne monitorowanie temperatury cieczy chłodzącej, natężenia przepływu powietrza oraz stanu filtrów – co zmniejsza liczbę ręcznych kontroli i nieplanowanych przestojów.
Całkowity koszt posiadania dla Twojej maszyny do cięcia laserem CO₂
podział całkowitego kosztu posiadania na 3 lata: oprogramowanie, konserwacja, optyka, materiały eksploatacyjne i przestoje
Trzyletni całkowity koszt posiadania (TCO) maszyny do cięcia laserem CO₂ wykracza znacznie poza początkową cenę zakupu. Opłaty za licencje oprogramowania zwykle wynoszą od 500 do 3000 USD rocznie, w zależności od zestawu funkcji i częstotliwości aktualizacji. Rutynowa konserwacja — w tym ustawianie, czyszczenie i kalibracja — średnio kosztuje od 2000 do 5000 USD rocznie, zgodnie z danymi branżowymi z 2023 roku opracowanymi przez Międzynarodowe Stowarzyszenie Producentów Laserów. Rury laserowe wymagają wymiany co 1–2 lata po 500–2000 USD za sztukę, podczas gdy soczewki i lustra zużywają się stopniowo i powinny być zaplanowane do wymiany co kwartał lub pół roku, w zależności od intensywności użytkowania. Nieplanowane przestoje — często przekraczające 100 USD na godzinę kosztów pracy i utraconych możliwości — mogą szybko obniżyć marżę, jeśli nie zostaną ograniczone dzięki proaktywnym umowom serwisowym i szkoleniom operatorów. Wzięcie pod uwagę wszystkich tych elementów zapewnia realistyczne budżetowanie i wspiera zrównoważoną rentowność.
Sekcja FAQ
Jakie materiały są idealne do cięcia laserem CO₂?
Akryl, drewno i tekstylia to idealne materiały do cięcia za pomocą laserów CO₂. Plastiki takie jak PVC należy całkowicie unikać ze względu na toksyczne opary.
Dlaczego lasery CO₂ nie potrafią skutecznie ciąć metali?
Metale silnie odbijają wiązki laserowe CO₂ zamiast je pochłaniać. Do skutecznego cięcia metali wymagane są lasery włókniste dzięki ich długości fali wynoszącej 1,06 µm.
Jakie czynniki należy wziąć pod uwagę przy wyborze maszyny laserowej CO₂?
Należy rozważyć moc lasera, jakość wiązki (M²), rozmiar stołu roboczego, chłodzenie, wentylację oraz integrację z systemami CNC, aby dopasować maszynę do wymagań produkcyjnych i możliwości skalowania.
Jaki jest wpływ kosztu całkowitego posiadania (TCO) maszyny laserowej CO₂ na okres trzech lat?
Trzyletni TCO obejmuje oprogramowanie, konserwację, materiały eksploatacyjne, przestoje oraz koszty infrastruktury i wynosi średnio od 2000 do 5000 USD rocznie na utrzymanie.
W jaki sposób hybrydowe przepływy pracy maksymalizują wydajność lasera?
Hybrydowe przepływy pracy wykorzystują lasery CO₂ do obróbki niemetali oraz lasery włókniste do cięcia metali, zapewniając pełną uniwersalność materiałową bez kompromisów w zakresie wydajności.
Spis treści
- Zgodność materiałów i wydajność cięcia maszyny do cięcia laserem CO₂
- Kluczowe specyfikacje techniczne definiujące wydajność maszyn do cięcia laserem CO₂
- Gotowość operacyjna: rozmiar stołu roboczego, chłodzenie, wentylacja oraz integracja z CNC
- Całkowity koszt posiadania dla Twojej maszyny do cięcia laserem CO₂
-
Sekcja FAQ
- Jakie materiały są idealne do cięcia laserem CO₂?
- Dlaczego lasery CO₂ nie potrafią skutecznie ciąć metali?
- Jakie czynniki należy wziąć pod uwagę przy wyborze maszyny laserowej CO₂?
- Jaki jest wpływ kosztu całkowitego posiadania (TCO) maszyny laserowej CO₂ na okres trzech lat?
- W jaki sposób hybrydowe przepływy pracy maksymalizują wydajność lasera?