
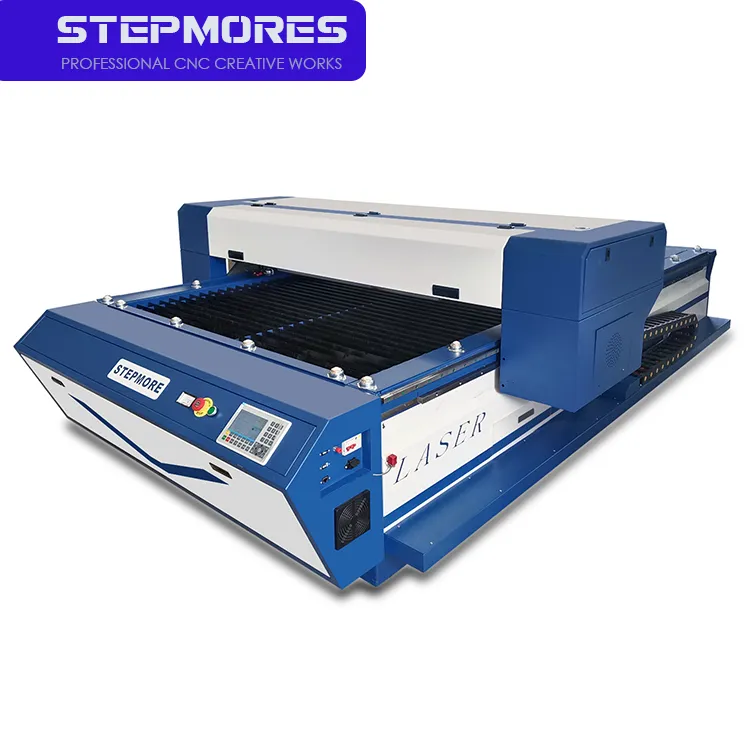
Compatibilitas Materialis et Performantia Secturae Machinae Tuae Laser CO₂
Machina laser CO₂ praestat in tractando materialibus non metallicis, sed eius performantia pendet ex congruentia inter longitudinem undae laseris (10.6 µm) et interactionem thermicam cum substrato. Materialis male electus potest ducere ad carbonizationem, fumos toxicos, aut etiam ad damnum machinae. Subsectio sequens explicat praxim optimam pro materialibus organicis et syntheticis—et clare docet cur metalla requirant approchium fundamento diversum.
Optimizatio pro Materialibus Non Metallicis: Acrylum, Lignum, Plastica, et Textilia
Acrylum est materialis norma pro laseris CO₂: fortis eius absorptio ad 10.6 µm producit marginos politos flamma cum tolerantia dimensionali ±0.1 mm—idoneum pro signis, ostensionibus, et prototypis praecisis. Ligna dura, lignum compaginatum, et MDF bene secantur, licet tabulae resinosae (p. ex. pinus) vel valde fibrosae tendunt ad carbonizandum; diminutio potentiae et augmentum velocitatis minuit zonas affectas calore. Pro plasticis, electio est critica: PVC debet omnino vitari , quia gas corrosivum chlora emitter, quod optica laedit et gravia pericula sanitati offert. ABS et polycarbonatum ad liquefaciendum vel ardescere tendunt, saepeque pelliculam protectricem et exactam parametrorum regulacionem postulant. Textilia naturalia et artificialia—ut cotona, linum, et polyesters—cum alta fidelitate marginis et sine diffringendo secantur, ita ut applicaciones subtilissimae in vestitu et ornamento possibiles fiant. Semper in machina vera cum materia representativa, eiusdem crassitudinis et gradus, experimenta facienda sunt, ut velocitas, potestas, et focus definiti sint.
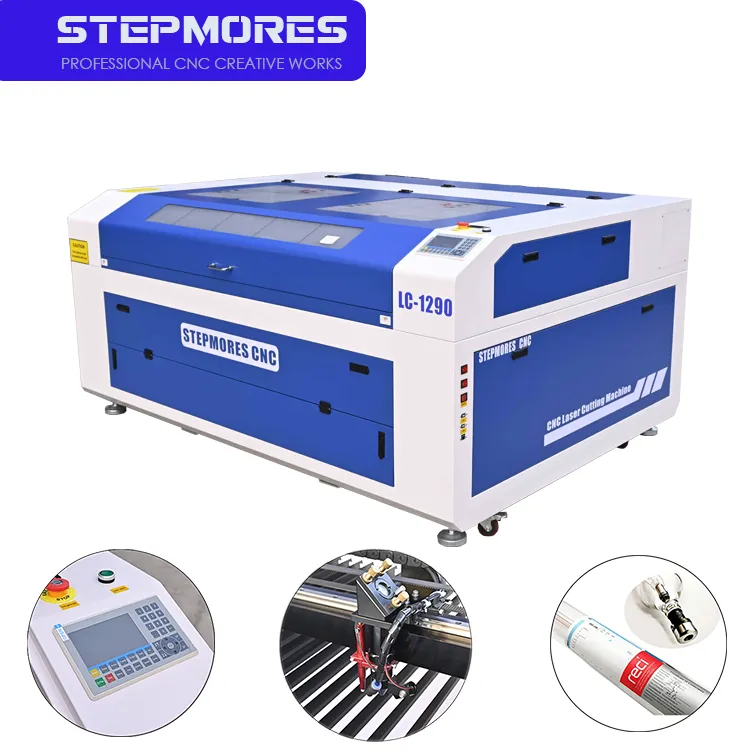
Cur metalla alternativas requirant—and quando hybridae operationes sensum habent
Metalla nuda—inter alia ferrum, aluminium, aes, et cuprum—refringunt fortiter fasciculum infrarubrum laseris CO₂ potius quam eum absorbent. Haec reflexio periculum opticae laesionis parit et praebet inopem coniunctionem energiae. Etiam cum tubis altissimae potentiae, effectus includunt rimas latas et irregulares ac zonas affectas calore nimio. Vera sectio metallorum requirit longitudinem undae 1.06 µm laserum fibrosorum, quae a metallis efficaciter absorbuntur. Tamen operationes hibridae sunt tam practicae quam late receptae: laseri CO₂ excellunt in notando aluminium anodizatum aut secando componentes non metallicos, dum systema fibrosum speciale fabricationem metallicam tractat. Multae officinae productionis utramque technologiam implementant ut totum spectrum materiae complectantur—utilizando versatilitatem incomparabilem machinae CO₂ in acrylico, ligno, et textilibus sine detrimento facultatis metallica.
Praecipuae specificationes technicae quae praestantiam machinae laseris CO₂ ad secandum definient
Potentia laseris (40W–150W): aequilibratio celeritatis, profunditatis, et qualitatis marginis
Potentia laseris directe regit velocitatem sectionis, maximam spessitudinem materiae, et finitionem marginis. In typico intervallo 40 W–150 W, plerique laboratorii non-metallici optima aequilibratio inter agilitatem prototyporum et levis productionis efficiens obtinetur. Tubus 40 W purgat papierum, corium, et usque ad 4 mm acrylum—sed notabiliter tardatur in materiis crassioribus, augens periculum carbonizationis. Systemata media 60–80 W tractant lignum et acrylum 6 mm ad velocitates practicas, dum unitates 100–150 W secant acrylum 12–20 mm in unica transitu et duplicant efficiens in lamina 6 mm. Potentia superior tamen dilatat zonam affec tam calore et minuit polituram marginis in plasticis sensibilibus ut acrylum fusum vel PETG. Indicia industriae ostendunt machinam 60 W acrylum 6 mm secare ad ~15 mm/s, contra ~25 mm/s pro systemate 100 W. Aptatio potentiae ad crassissimam materiam quae saepe tractatur vitat subefficiens et superflua impensa operationis.
Qualitas fasciculi (M²) et stabilis focus: certificans praecisionem et constantiam incisionis
Qualitas fasciculi—expressa per factorem M²—mensurat quam prope emissio laseris approximet fasciculum Gaussianum idealem. Valor M² infra 1.2 permittit dimensionem puncti focalis ≤0.1 mm et profunditatem campi longiorem, quae uniformitatem latitudinis incisionis in opere variabilis altitudinis aut stratificato certificant. Haec constantia essentialis est ad sectionem minutorum figurarum et ad incisionem altae resolutionis. Pariter critica est stabilitas focalis: derivatio thermalis in resonatore aut descriptio in via optica planum focale movet, causans marginos conicos et latitudinem incisionis inconstans. Machinae CO₂ summi gradus integrant resonatores stabilizatos temperatura aut compensationem focalis in tempore reali ut positionem puncti servent. Systemata quae M² < 1.2 cum controllo activo focali coniungunt variationem latitudinis incisionis ad minus quam 0.05 mm in area lectuli 1 m² limitant—gradus repetibilitatis qui reiecta et opus repetitum minuit, praesertim in applicationibus densis coniunctionis aut multistratificatis.
Praepratio operationis: Magnitudo lectuli, refrigeratio, ventilatio, et integratio CNC
Selecting Bed Dimensions for Current Needs and Scalable Production
Bed size directly shapes production flexibility and long-term viability. A rigid, welded steel bed weighing ≥450 kg provides effective vibration dampening and preserves geometric accuracy over time. For small workshops or design studios, a 600×900 mm bed supports most prototyping and short-run jobs. Scaling to 1600×2500 mm accommodates full-sheet processing (e.g., standard 4′×8′ panels) and future growth. Large-format beds up to 4 m × 12 m enable oversized part fabrication without seam welding—reducing assembly time and part count. Thermal stability matters too: cast-iron or polymer-composite bed constructions minimise expansion during continuous operation, maintaining kerf precision across shifts. Modular designs—with optional bed extensions or auxiliary work zones—offer a cost-effective upgrade path, deferring full machine replacement as demand scales.
Infrastructura Critica: Refrigeração a Ar, Extração de Fumos e Operação Segura
Praeter ipsam machinam, infrastructura auxiliaris determinat securitatem, tempus operationis continuativum, et diuturnitatem opticam. Refrigeratio aerea aut frigorificia aquae in circuitu clauso stabilizant temperaturam operationis tubi laser, praevinunt derivationem potentiae et prolongant vitam tubi usque ad 30% comparatum ad refrigerationem passivam. Extractio fumi est absoluta necessitas: machinae cum lecto clauso saepe integrant filtrationem HEPA et carbonis activati, dum configurationes cum lecto aperto requirunt ductos externos bene dimensos ad removendum composita organica volatilia (VOCs), particulas, et gases periculosos—praesertim dum materias recubertas aut compositas secantur. Ventilatio recta etiam protegit sanitatem operatoris et praevinet accumulationem residui super specula et lentibus. Capacitas oneris soli et altitudo tecti debent convenire cum dimensionibus machinae et requisitis pro eversione; magnae machinae cum lecto aperto fortasse exigunt pavimentum renitum et extractionem montatam in tecto. Integratio horum systematum cum controller CNC permittit supervisionem automaticam temperaturae liquidi refrigerantis, velocitatis fluxus aeris, et status filtrorum—minuens inspectiones manuales et interruptiones non praevistas.
Pretium Totale Possessionis pro Tua Machina Sectionis Laser CO₂
distributio TCO Triennalis: Software, Servitium, Optica, Consumabilia, et Tempus Inactivitatis
The 3-year total cost of ownership (TCO) for a CO₂ laser cutting machine extends well beyond the initial purchase price. Software licensing typically ranges from $500–$3,000 annually, depending on feature set and update frequency. Routine maintenance—including alignment, cleaning, and calibration—averages $2,000–$5,000 per year, according to 2023 industry data from the International Laser Manufacturing Association. Laser tubes require replacement every 1–2 years at $500–$2,000 each, while lenses and mirrors wear gradually and should be budgeted for quarterly or semi-annual replacement depending on usage intensity. Unplanned downtime—often exceeding $100/hour in labour and opportunity cost—can quickly erode margins if not mitigated through proactive service contracts and operator training. Factoring in all these elements ensures realistic budgeting and supports long-term profitability.
Sectio FAQ
What materials are ideal for CO₂ laser cutting?
Acrylic, lignum, et textilia sunt materia prima optima pro sectione per laserem CO₂. Plastica ut PVC omnino vitanda sunt propter fumos toxicos.
Cur laseres CO₂ non possunt metalla efficaciter secare?
Metalla fortiter reflectunt radios laseris CO₂ potius quam eos absorbent. Laseres fibrosi necessarii sunt ad efficacem sectionem metallorum propter suam longitudo undae 1,06 µm.
Quae ratio consideranda est cum machina laseris CO₂ seligitur?
Considera potentiam laseris, qualitatem fasciculi (M²), magnitudinem tabulati, refrigerationem, ventilationem, et integrationem cum systematibus CNC ut exigentiae productionis et scalabilitas satisfaciantur.
Quod est effectus pretii vitae totius (TCO) in machinam laseris CO₂?
TCO triennalis includit software, manutenctionem, consumabilia, tempus inoperosum, et impensas infrastructurae, quae annuatim mediocris est $2.000–$5.000 pro manutenctione.
Quomodo fluxus hybridis efficiunt maximam efficientiam laseris?
Fluxus hybridis utuntur laseribus CO₂ pro processu materialium non metallicorum et laseribus fibrosis pro metallis, sic universalem versatilitatem materialium assecurantes sine detrimento praestantiae.
Table of Contents
- Compatibilitas Materialis et Performantia Secturae Machinae Tuae Laser CO₂
- Praecipuae specificationes technicae quae praestantiam machinae laseris CO₂ ad secandum definient
- Praepratio operationis: Magnitudo lectuli, refrigeratio, ventilatio, et integratio CNC
- Pretium Totale Possessionis pro Tua Machina Sectionis Laser CO₂
- Sectio FAQ